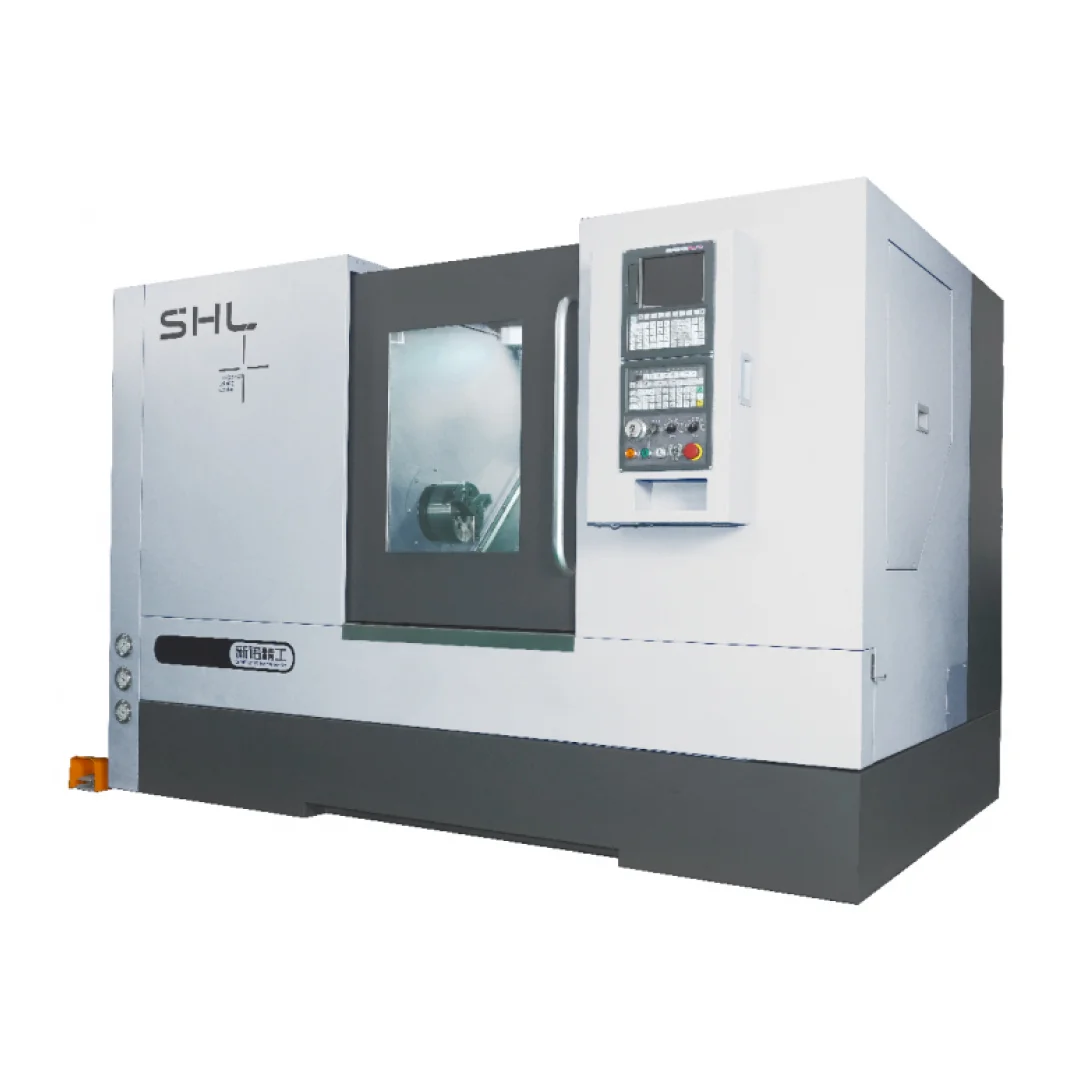
Наклонная станина часто встречается у токарных станков для серийного производства. Такая компоновка облегчает отвод стружки и позволяет компактно разместить узлы рабочей зоны. Но сама по себе не гарантирует точность обработки и не определяет, какие детали можно изготовить.
Для технолога выбор начинается с заготовки, схемы закрепления и маршрута обработки. Затем сравнивают рабочий диапазон, шпиндель, инструментальную систему и оснащение станка. Разберём, когда стоит рассматривать SINO SHL с наклонной станиной и в каких задачах целесообразнее плоская компоновка.
Как выбрать компоновку под производственную задачу
Таблица поможет предварительно определить, какую компоновку рассматривать. Итоговый выбор зависит от конкретной детали, конструкции станка и его оснащения.
| Производственная задача | Рекомендуемая компоновка | Обоснование |
|---|---|---|
| Серийное производство коротких деталей | Наклонная | Удобные условия для отвода стружки и организации автоматизированной загрузки при подходящем оснащении станка. |
| Обработка деталей с большим объёмом стружки | Наклонная | Стружка легче попадает в зону сбора, что может уменьшить её скопление около инструмента. Важно также обеспечить дробление и удаление стружки. |
| Автоматизированное производство с минимальным участием оператора | Наклонная | Удобная организация удаления стружки при длительной работе; дополнительно проверяют систему загрузки, контроль процесса и надёжность отвода стружки. |
| Единичное и мелкосерийное производство с частой сменой деталей | Чаще плоская | При подходящей конструкции может быть удобнее установка нестандартных заготовок и переналадка. |
| Обработка длинных валов | Чаще плоская | Среди станков с плоской станиной есть исполнения с большой длиной обработки, задней бабкой и люнетами. Наличие и параметры оснащения проверяют для конкретной модели. |
| Обработка крупногабаритных и тяжёлых заготовок | По характеристикам станка | Определяющими являются допустимая масса детали, рабочий диапазон и нагрузки на шпиндель и зажимное устройство. |
| Тяжёлое черновое точение с большим съёмом металла | Оба варианта | Производительность зависит от жёсткости технологической системы, мощности и крутящего момента шпинделя на рабочих оборотах. |
| Токарная обработка с дополнительным сверлением и фрезерованием | Оба варианта | Важнее наличие оси C, приводного инструмента и, при необходимости, оси Y, а также возможности ЧПУ и характеристики привода инструмента. |
| Обработка деталей с высокими требованиями к точности | Оба варианта | Точность зависит от конструкции, геометрических характеристик и состояния станка, а также от условий обработки и измерения. |
| Ремонтное производство и обработка нестандартных заготовок | Чаще плоская | Может обеспечивать удобный доступ к заготовке, её выверке и установке дополнительной оснастки; доступ зависит от конструкции конкретного станка. |
Рекомендации «чаще плоская» и «наклонная» не исключают альтернативу: проверяйте рабочую зону, закрепление, оснащение и возможность обработки детали на выбранной модели.
Что даёт наклонная компоновка 30° и 45°
По каталогу SINO станок SHL50P имеет наклонную станину 30°, а SHL60P — 45°. Плоскость направляющих расположена под углом к горизонтали; сам станок устанавливается и выверяется на основании в соответствии с требованиями производителя.
Главное практическое преимущество — условия для схода стружки в зону её сбора. При продолжительной обработке важно, чтобы стружка не скапливалась возле заготовки и инструмента. Это особенно полезно при автоматической загрузке: остановки для очистки увеличивают фактическое время выпуска партии.
Отвод стружки не заменяет её дробление
Если при точении образуется длинная сливная стружка, она может наматываться на заготовку при любой компоновке. Поэтому вместе со станком подбирают режущий инструмент, режимы и систему подачи смазочно-охлаждающей жидкости — СОЖ.
- Геометрия пластины должна соответствовать материалу и операции.
- Подачу и глубину резания выбирают в рекомендуемом диапазоне для выбранной геометрии пластины.
- СОЖ должна поступать в зону резания.
- Стружечный конвейер должен соответствовать виду и объёму образующейся стружки.
Особенно внимательно проверяют чистовые проходы: при малой глубине резания и небольшой подаче дробление стружки может ухудшаться. Увеличивать режимы без учёта допуска и шероховатости нельзя — иногда требуется другая геометрия пластины.
Доступ к заготовке и размещение в цехе
Удобство работы оценивают на конкретной модели: по размеру дверного проёма, глубине рабочей зоны и доступу к патрону. Для тяжёлой заготовки проверяют возможность подвести грузозахватное приспособление.
При расчёте площади учитывают весь комплекс: станок, конвейер, устройство подачи прутка, робот и проходы для обслуживания. Компактная рабочая зона не означает минимальную площадь всей установки.
От чего зависят точность и устойчивость обработки
Угол 45° сам по себе не доказывает низкое положение центра тяжести, отсутствие вибраций или превосходство по точности. Для такого сравнения нужны данные о конструкции и результаты испытаний.
Важна жёсткость всей технологической системы: станка, приспособления, инструмента и заготовки. Например, большой вылет расточной оправки или недостаточно жёсткое закрепление детали могут ограничить режимы даже на массивном станке.
При сравнении моделей следует разделять точность и повторяемость позиционирования осей, геометрическую точность станка и точность получаемой детали. Паспортная повторяемость оси не означает, что станок автоматически выдержит такой же допуск на диаметр.
Для стабильного размера в партии проверяют влияние прогрева, износа инструмента и температурного состояния деталей при измерении. Один удачный образец ещё не подтверждает устойчивость процесса.
Как проверить рабочий диапазон
Выбирать станок только по диаметру над станиной нельзя. Заготовка может размещаться над станиной, но перемещению инструмента будут мешать суппорт, револьверная головка, инструментальные блоки или кулачки патрона.
Параметры для проверки по заготовке и инструментальной наладке
| Что проверяем | Для чего |
|---|---|
| Диаметр над станиной и над суппортом | Размещение заготовки и возможность перемещения узлов |
| Максимальный диаметр обработки | Подвод инструмента к нужной поверхности |
| Максимальная длина обработки | Доступный диапазон продольной обработки |
| Патрон, кулачки и длина зажима | Надёжность закрепления и доступ к поверхностям |
| Задняя бабка и люнеты | Поддержка длинной или нежёсткой заготовки |
| Допустимая масса заготовки и нагрузки | Соответствие станка условиям обработки |
Расстояние между центрами нельзя подменять максимальной длиной обработки. Доступная длина зависит от исполнения станка, закрепления, инструмента и положения задней бабки.
Для детали, близкой к предельным размерам, нужно проверить компоновку с выбранными патроном, кулачками и инструментальными блоками, а также отсутствие столкновений по всей траектории. Одной таблицы характеристик недостаточно.
SINO SHL: обычное точение и обработка с приводным инструментом
Базовые SHL50P-500 и SHL60P-500 рассматривают прежде всего для наружного и внутреннего точения, обработки торцов, канавок и резьб. По каталогу SINO для SHL50P указаны максимальный диаметр обработки 360 мм и длина 500 мм, для SHL60P — соответственно 400 и 500 мм.
Для деталей с дополнительными отверстиями, пазами и лысками следует отдельно оценивать исполнения с приводным инструментом. В ассортименте ИНКОР представлены SHL50PC-500 и SHL60BY-500. Наличие управляемой оси C, функции интерполяции, количество и тип приводных блоков подтверждают по спецификации поставляемого станка.
Следует различать позиционирование шпинделя и обработку с согласованными перемещениями осей. Ориентация шпинделя в заданное положение не равнозначна полноценной управляемой оси C. Возможность интерполяции проверяют по приводу, системе ЧПУ и комплектации станка.
Такое оснащение позволяет выполнить часть токарных, сверлильных и фрезерных переходов без снятия детали с патрона. Сохранение одного закрепления помогает исключить погрешность повторного базирования при обработке взаимосвязанных поверхностей.
Но вся деталь не обязательно будет готова за один установ. Обратный торец и поверхности, закрытые кулачками, могут потребовать переустановки.
Когда нужна ось Y
Ось Y даёт дополнительное поперечное перемещение инструмента. В ассортименте ИНКОР для рассмотрения такой задачи представлен SHL60BY-500. Необходимость оси Y определяется геометрией элемента и направлением обработки; её ход и состав приводного инструмента проверяют по документации конкретной поставки.
Как оценить необходимость оси Y по чертежу
| Элемент детали | Что проверить |
|---|---|
| Отверстия на торце по окружности | Возможность обработки осевым приводным инструментом с позиционированием по C и перемещением по X |
| Контур или паз на торце | Наличие полярной интерполяции, доступность траектории и подходящий инструмент |
| Радиальное отверстие со смещением от оси вращения детали | Необходимость перемещения по Y либо специального инструментального блока |
| Лыска или паз на наружной поверхности | Направление инструмента, доступ к поверхности и возможности осей |
Часть торцевых операций может выполняться без Y, с использованием X и C. Но переносить такую возможность на любой станок нельзя: необходимо проверить функции установленной системы ЧПУ и конкретную комплектацию.
Для приводного инструмента важны не только максимальные обороты. Оценивают мощность и крутящий момент, допустимый размер инструмента, вылет оправки и жёсткость её крепления.
При длительном фрезеровании с большим съёмом металла отдельный обрабатывающий центр может оказаться производительнее. Токарно-фрезерное исполнение выбирают по маршруту обработки, а не по числу осей.
Модели SHL: рабочий диапазон и ограничения
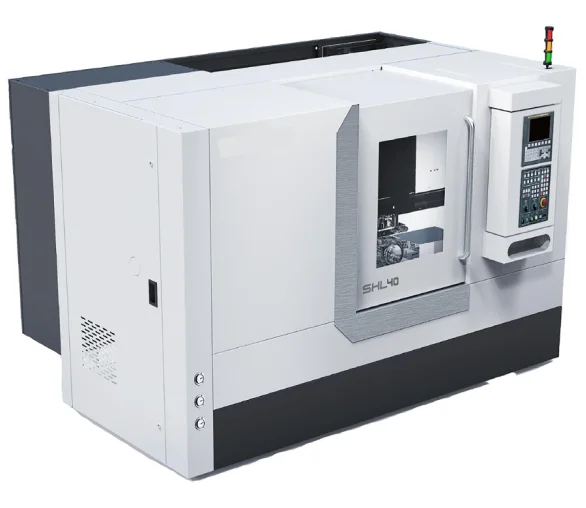 SHL40P-300Компактное исполнение для коротких деталей
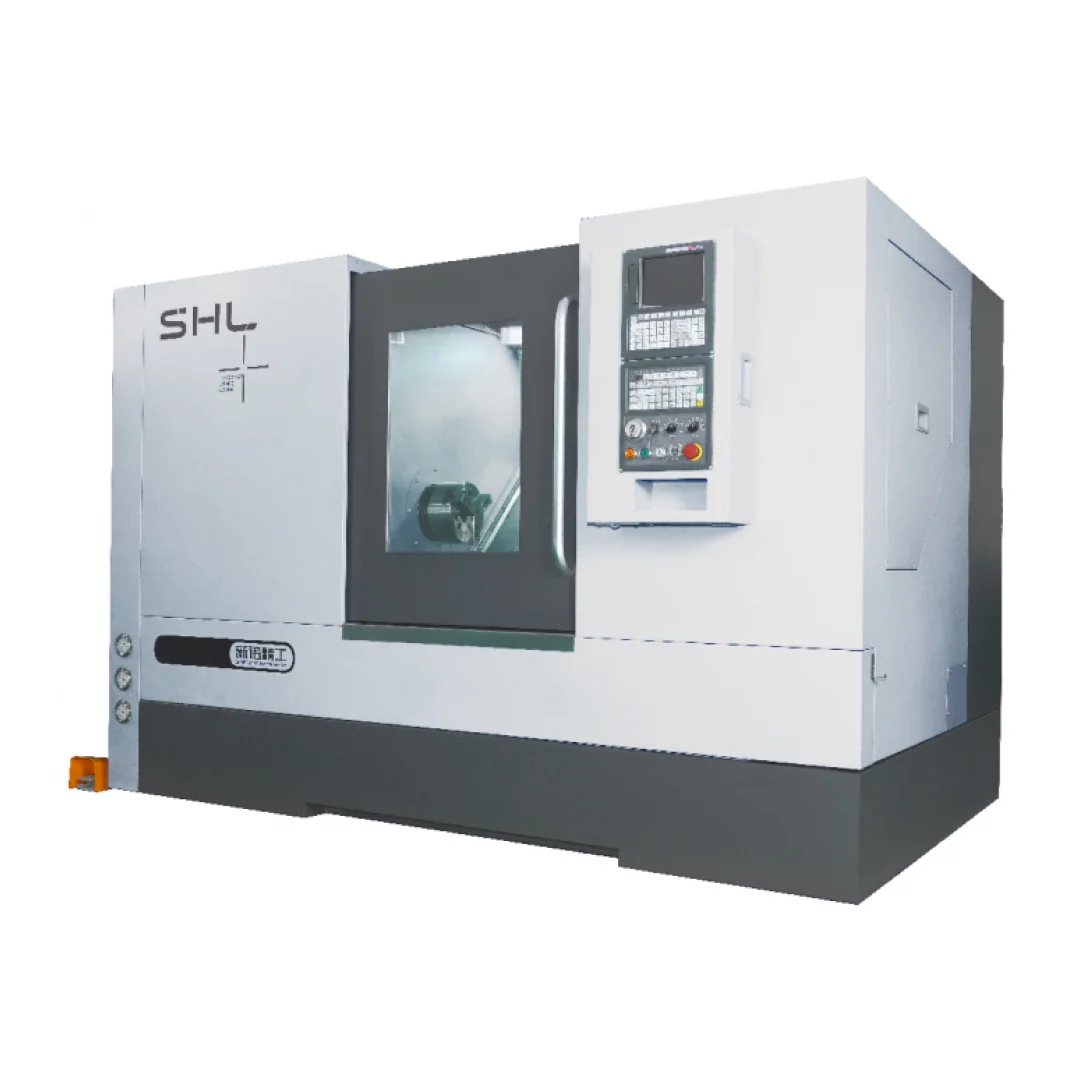 SHL50P-500Наклонная станина 30°SHL60P-500Наклонная станина 45°
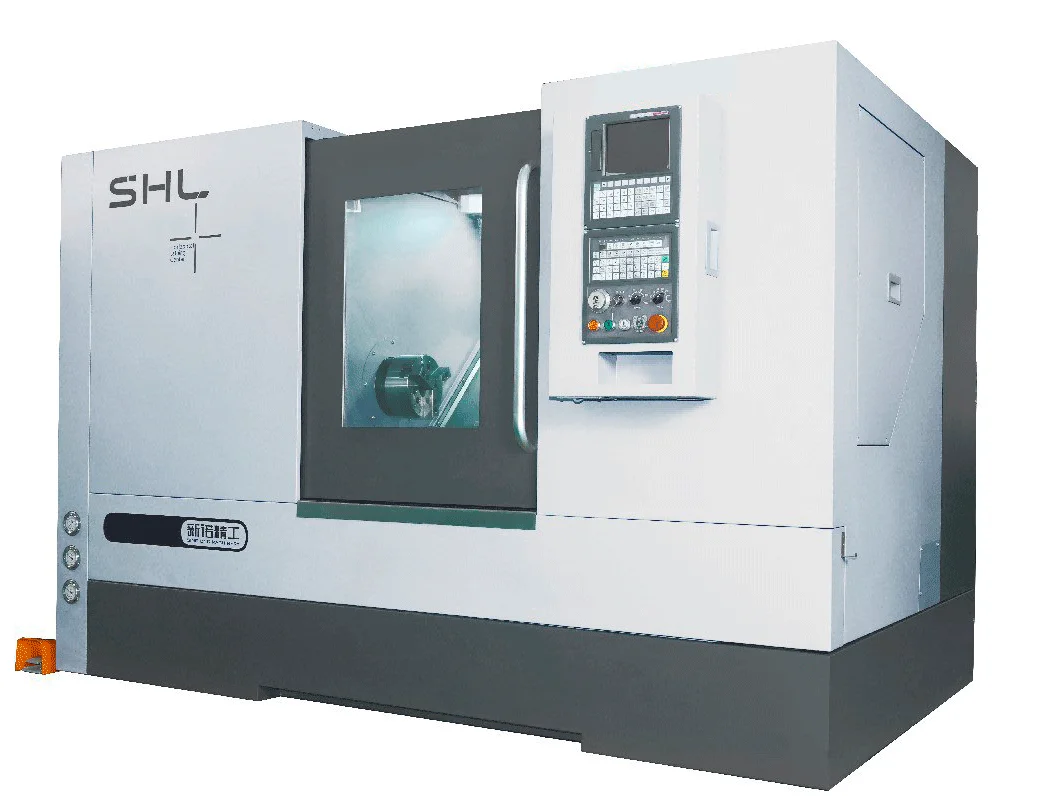 SHL60P-1000Исполнение для более длинных деталей
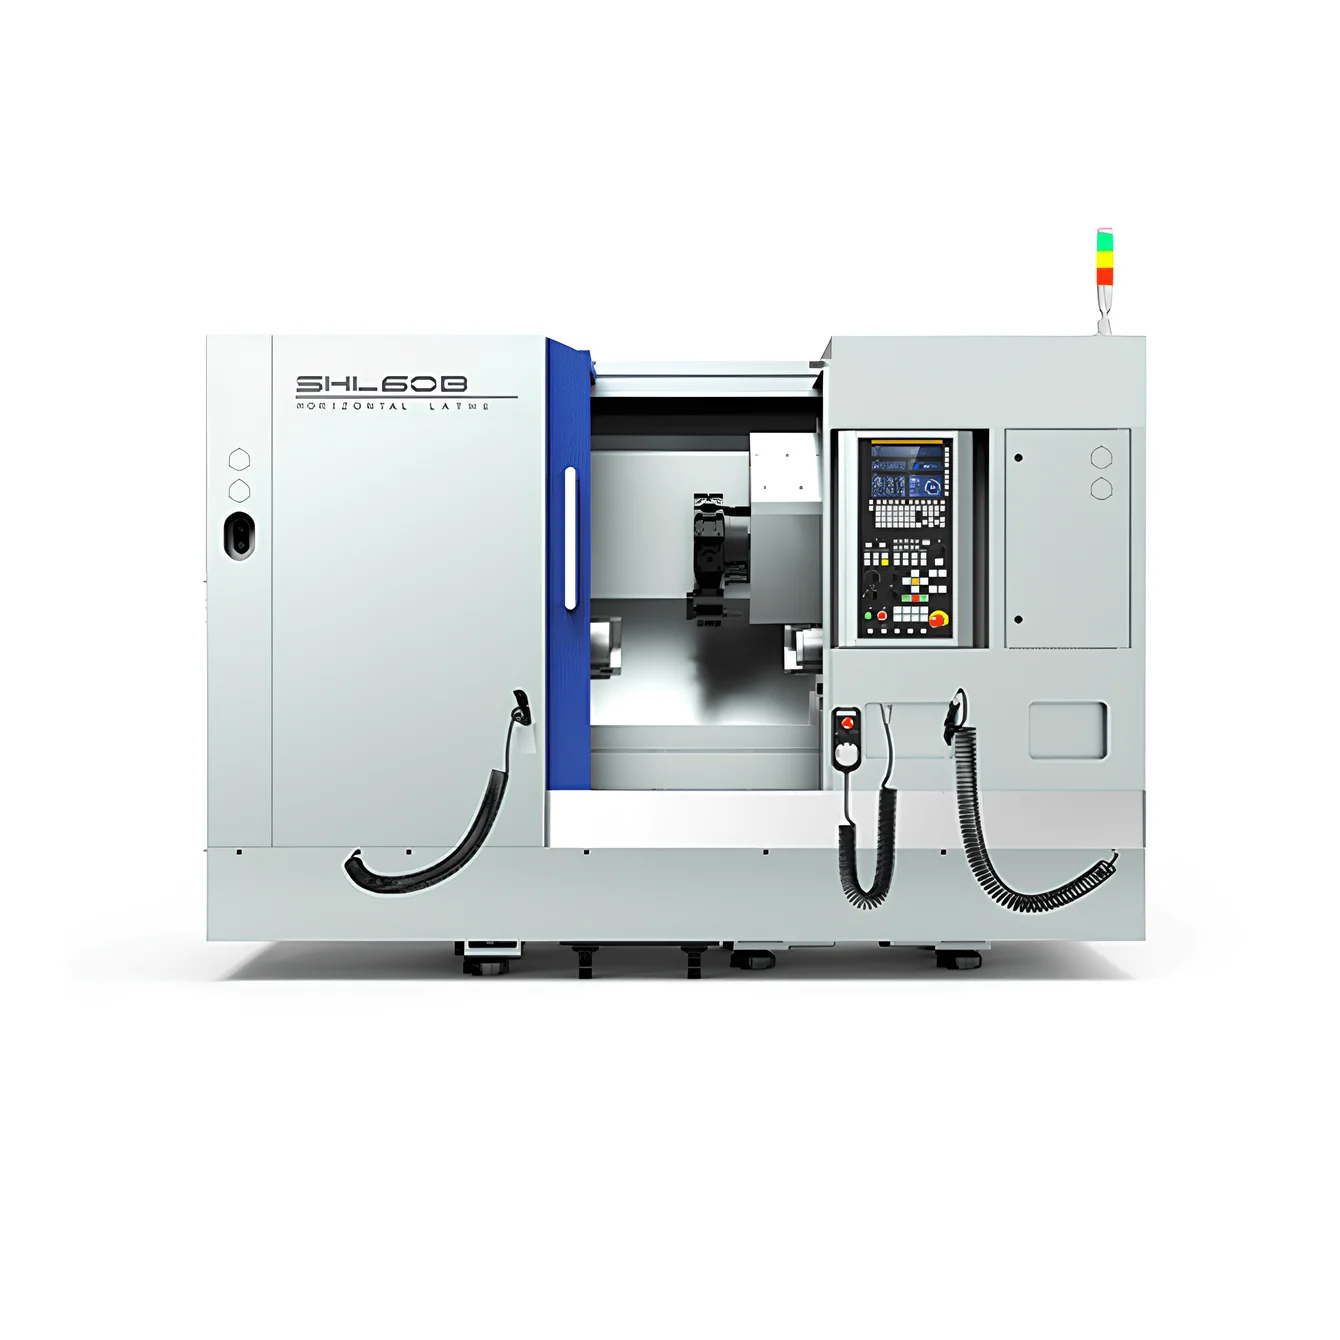 SHL60BОтдельная конструктивная серия
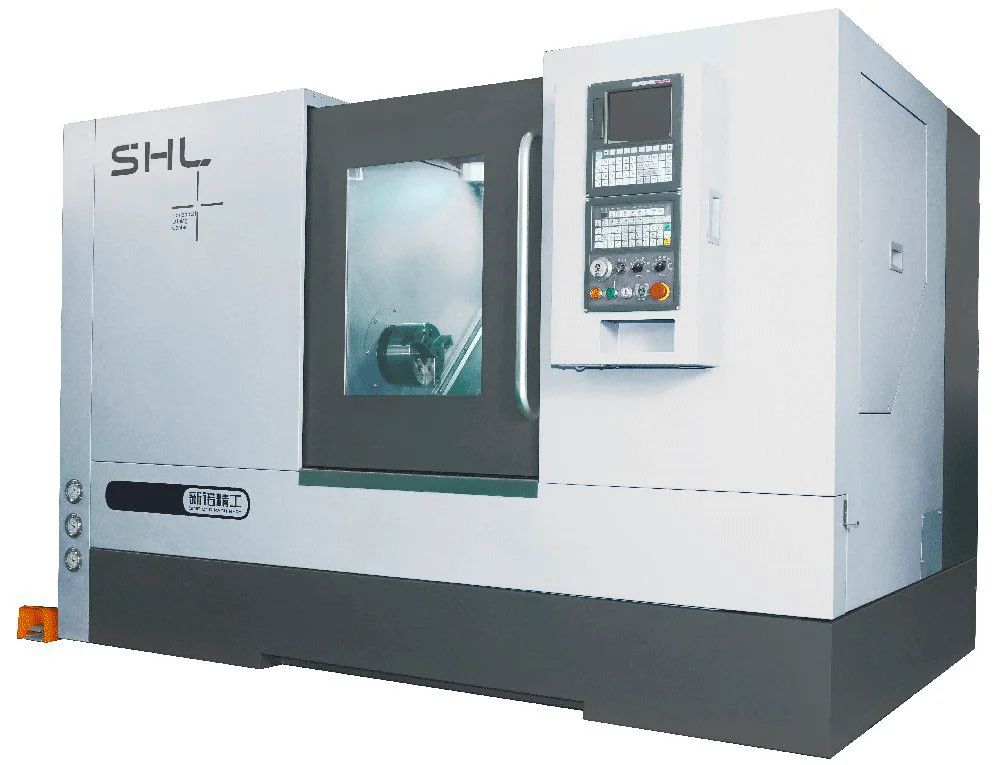 SHL50PC-500Исполнение для проверки приводного инструмента
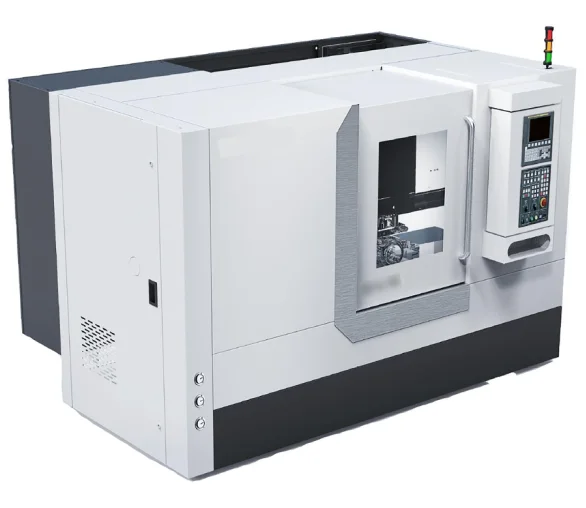 SHL60BY-500Для задач с дополнительными фрезерными переходами
SINO SHL50P имеет наклонную станину 30°, SHL60P — 45°. Их основные характеристики приведены ниже; эти сведения относятся к типовым моделям каталога, а не автоматически ко всем складским исполнениям.
| Характеристика | SHL50P | SHL60P |
|---|---|---|
| Максимальный диаметр над станиной, мм | 500 | 600 |
| Максимальный диаметр обработки, мм | 360 | 400 |
| Максимальная длина обработки, мм | 500 | 500 |
| Максимальный диаметр прутка, мм | 50 | 50 |
| Конец шпинделя | A2-6 | A2-6 |
| Диапазон оборотов шпинделя, об/мин | 50–4500 | 50–4500 |
| Мощность двигателя, кВт | 11/15 | 11/15 |
| Стандартный патрон, дюймов | 8 | 8 |
| Револьверная головка, позиций | 8 | 8 |
Предельные диаметр и длина не означают возможность обработки любой детали таких размеров. Доступность поверхностей проверяют с учётом патрона, кулачков, вылета заготовки и инструментальной наладки.
Серия SHL60B и исполнение SHL60BY требуют отдельного рассмотрения конструкции направляющих. Не следует автоматически описывать их как обычную наклонную станину 45° без чертежа и заводской спецификации.
Для коротких деталей можно предварительно рассматривать SHL40P-300 и SHL50P-500; при увеличенном диаметре — SHL60P-500; при необходимости большей длины — SHL60P-1000. Окончательный выбор делают по чертежу детали с учётом рабочего диапазона и доступности инструмента. Для дополнительных фрезерных переходов отдельно оценивают приводной инструмент и функции ЧПУ.
Когда стоит выбрать плоскую станину
Плоскую станину рассматривают там, где решающими становятся рабочий диапазон, схема закрепления и доступ к заготовке.
Ремонтные работы и меняющаяся номенклатура
Важны возможность установить нестандартную заготовку, выверить её и применить разные приспособления. Удобство этих операций зависит от ограждения, патрона и инструментальной системы конкретного станка.
Длинные валы
Нужны подходящая длина обработки, задняя бабка, люнеты и возможность их размещения без помех инструменту. Поддержку проверяют на всех этапах обработки, в том числе после снятия припуска.
Крупные заготовки и тяжёлое точение
Проверяют допустимую массу заготовки, нагрузку на шпиндельный узел, характеристики патрона и крутящий момент на рабочих оборотах. При черновом точении большого диаметра возможности привода на низкой частоте вращения могут быть важнее максимальных оборотов.
Плоская станина не означает ручное управление: речь идёт о станках с ЧПУ. Единичное производство или тяжёлая деталь сами по себе не исключают наклонную компоновку.
Как сравнить производительность
Приводной инструмент и дополнительные оси могут сократить число переустановок, межоперационное перемещение деталей и время выверки. Но объединение операций не всегда уменьшает время выпуска партии.
Если точение и фрезерование выполняются параллельно на двух станках, перенос всех переходов на один токарно-фрезерный станок может увеличить его загрузку и создать узкое место.
Сравнивать нужно весь маршрут:
- время наладки на партию;
- продолжительность обработки на каждом станке;
- время установки, снятия и переустановки заготовки;
- доступность оборудования и оператора;
- затраты на оснастку и контроль.
Для небольшой партии особенно важно время подготовки. Для устойчивой серии — полное время цикла и возможность длительной работы без вмешательства оператора.
Что проверить на пробной обработке
Если выбор стоит между двумя подходящими моделями, пробная обработка полезнее общего сравнения компоновок. Выберите деталь, которая отражает основные трудности производства: нежёсткое закрепление, растачивание с большим вылетом, сложную стружку или требования к взаимному расположению поверхностей.
Заранее согласуйте заготовку, инструмент, режимы, порядок прогрева и методику измерений. При проверке фиксируйте:
- размеры, отклонения формы и расположения поверхностей, шероховатость;
- изменение результатов у нескольких деталей, изготовленных подряд;
- состояние режущих кромок и внесённые коррекции инструмента;
- полное время цикла, включая установку и снятие заготовки;
- состояние стружки и необходимость остановок для очистки.
Результаты оценивают при согласованном температурном состоянии станка и деталей. Одна удачная деталь подтверждает возможность обработки, но ещё не доказывает стабильность процесса в серии.
Подбор станка SINO SHL по чертежу
Выбор между наклонной и плоской станиной начинается с трёх вопросов: как закрепить заготовку, какие операции выполнить и какой выпуск обеспечить.
В ассортименте компании «ИНКОР» представлены токарные станки семейства SHL, включая модели SHL60P-500 и SHL60B. Они различаются рабочим диапазоном, конструкцией и инструментальным оснащением. Выбор модели зависит от размеров заготовки, состава операций и планируемого объёма выпуска.
Для подбора пришлите чертёж с допусками и шероховатостью, размеры и материал заготовки, размер партии и планируемый выпуск. Если маршрут уже отработан, укажите текущие ограничения: вибрации, проблемы со стружкой, длительную наладку или лишние переустановки.
Технические параметры SHL50P и SHL60P приведены по каталогу SINO. Характеристики и комплектацию конкретной поставки необходимо уточнять при подборе оборудования.