

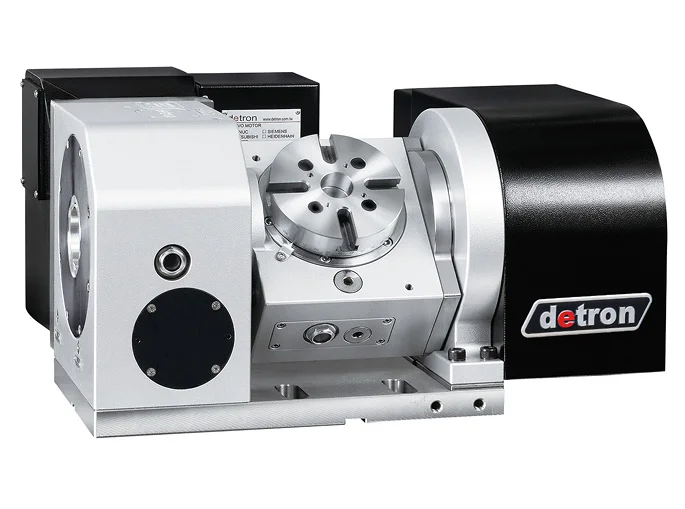
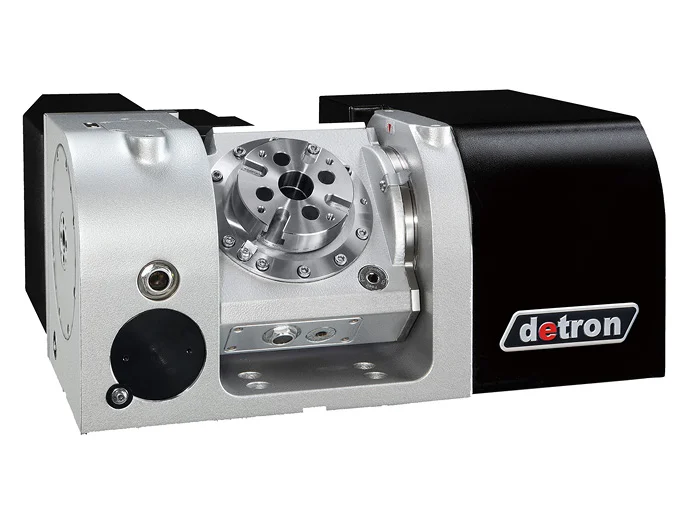
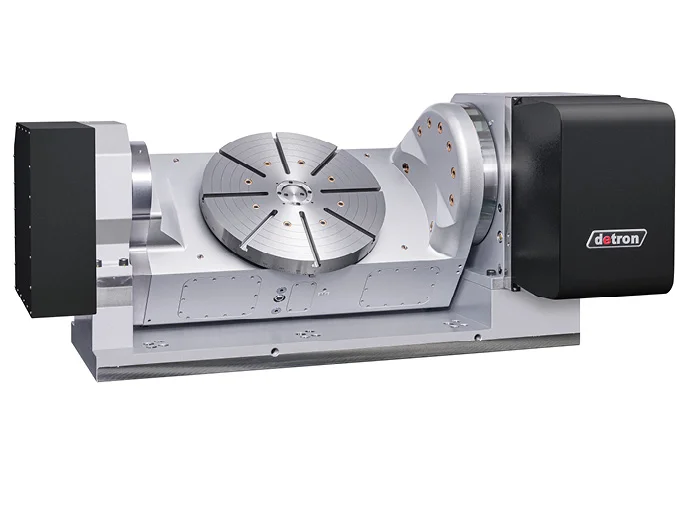
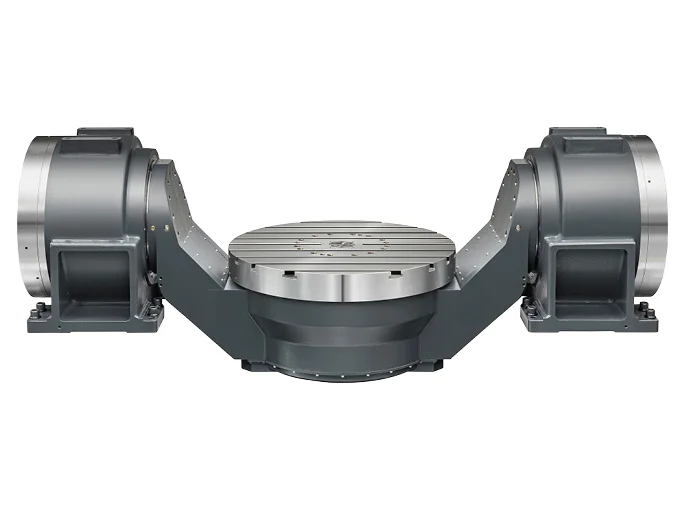
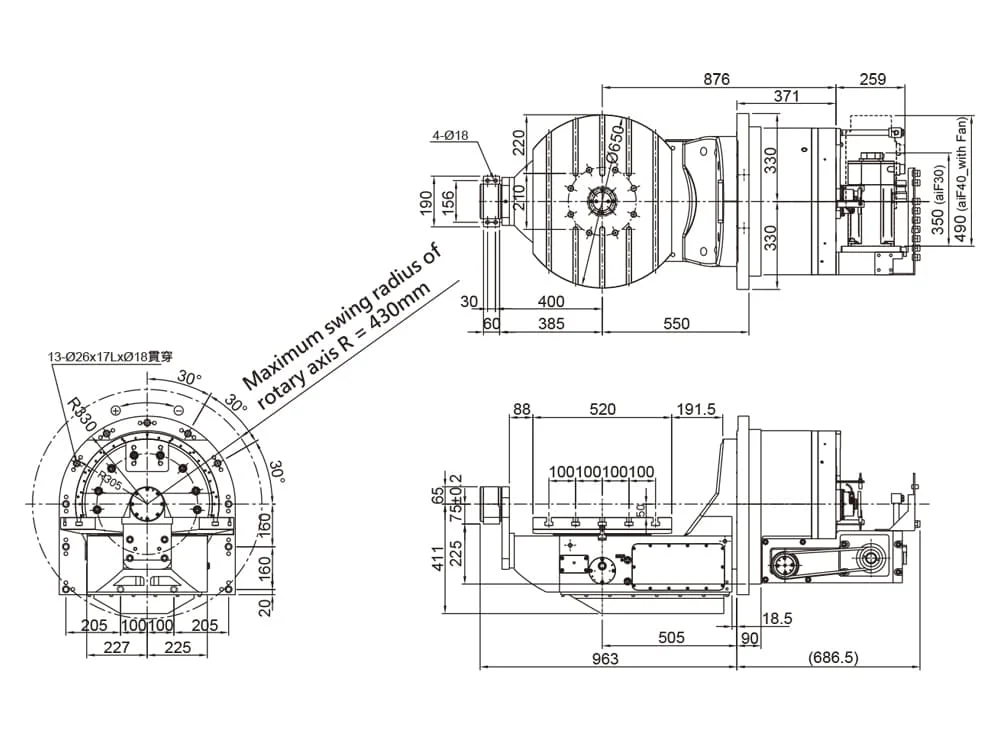
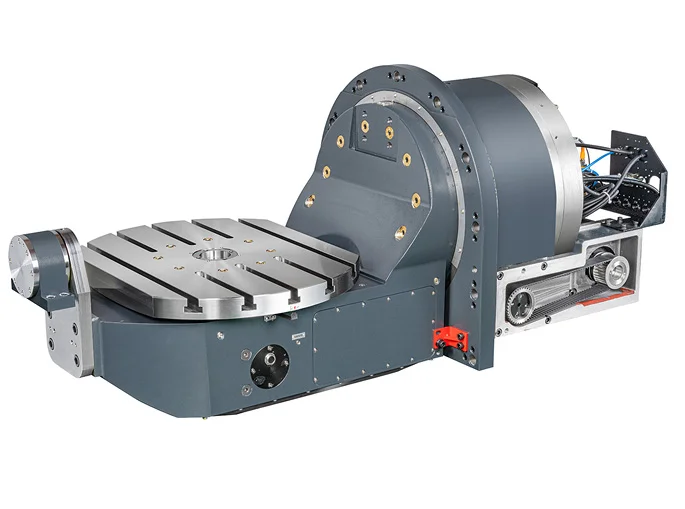
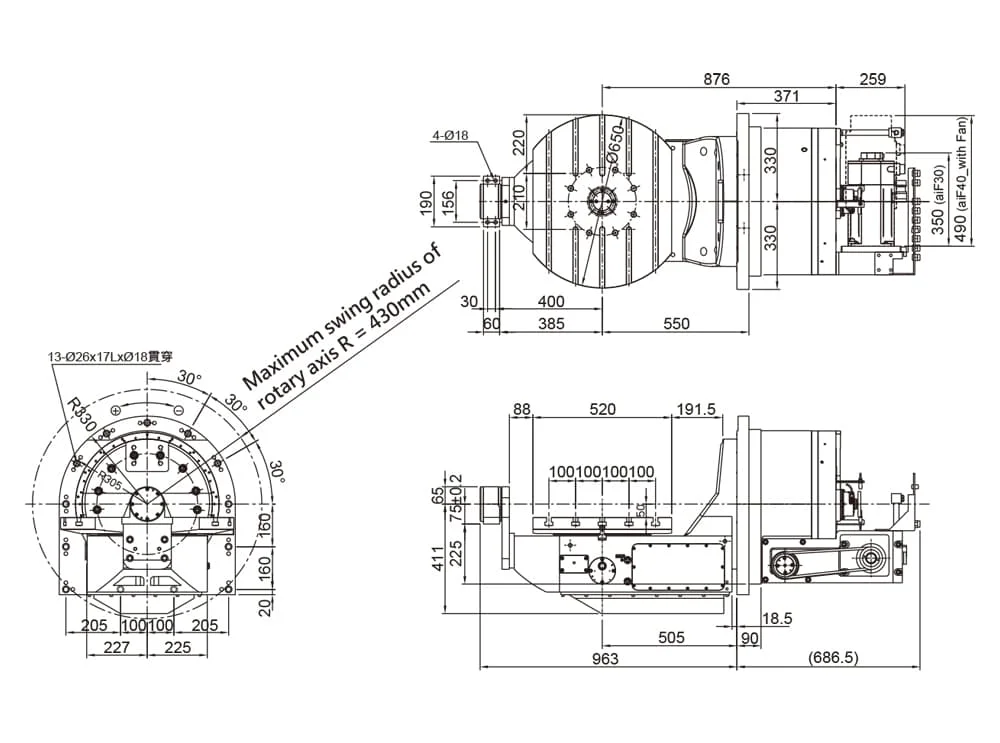
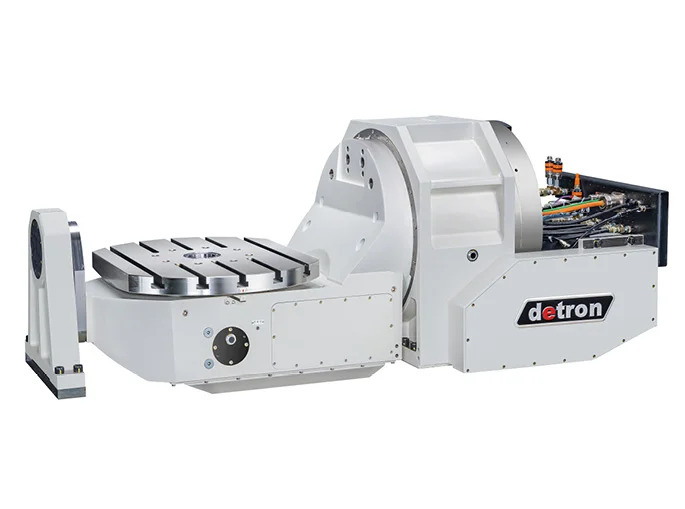
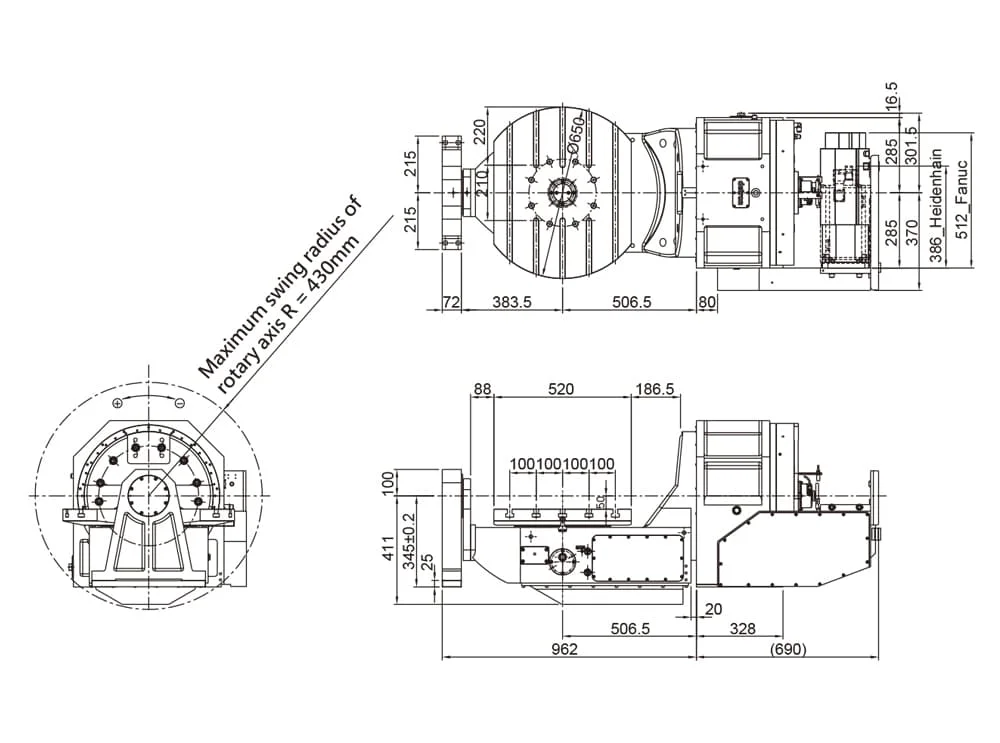
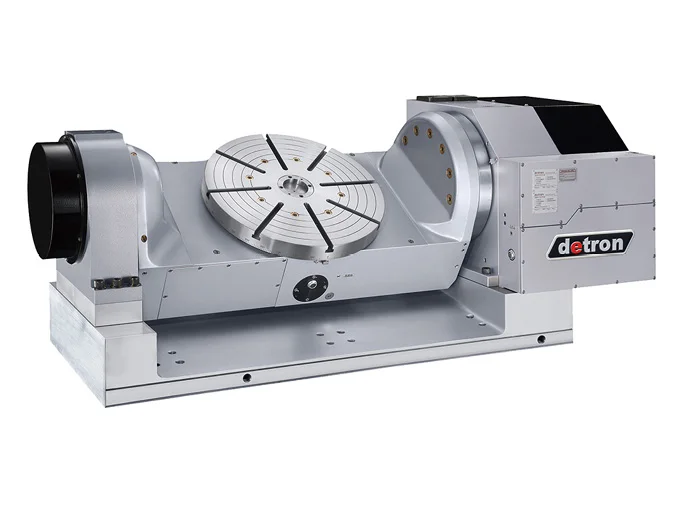
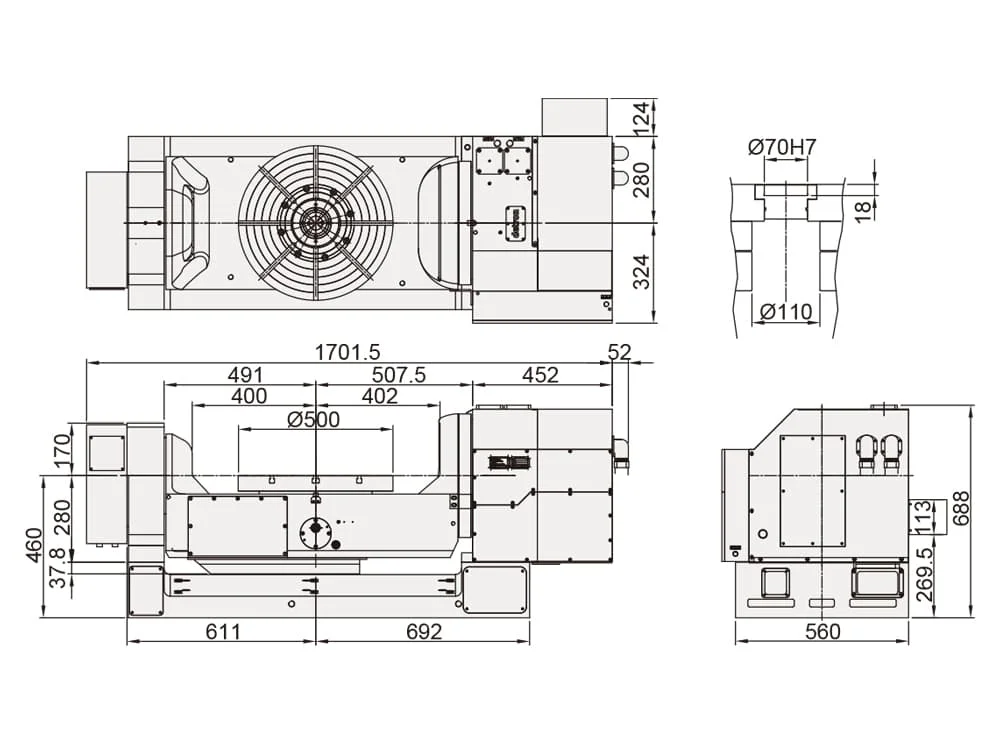
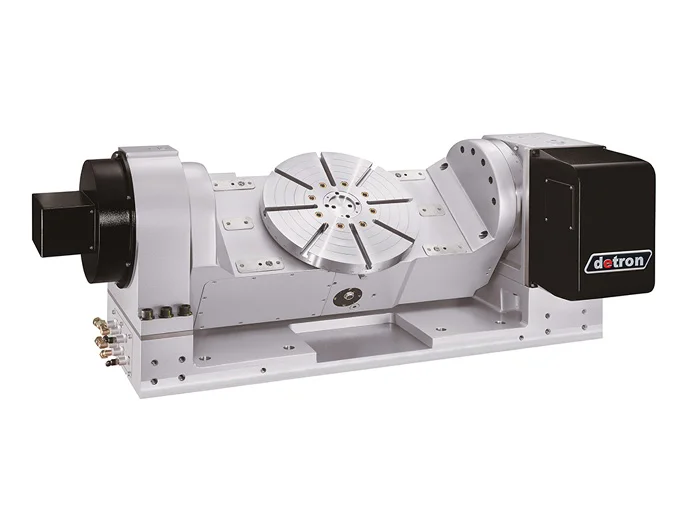
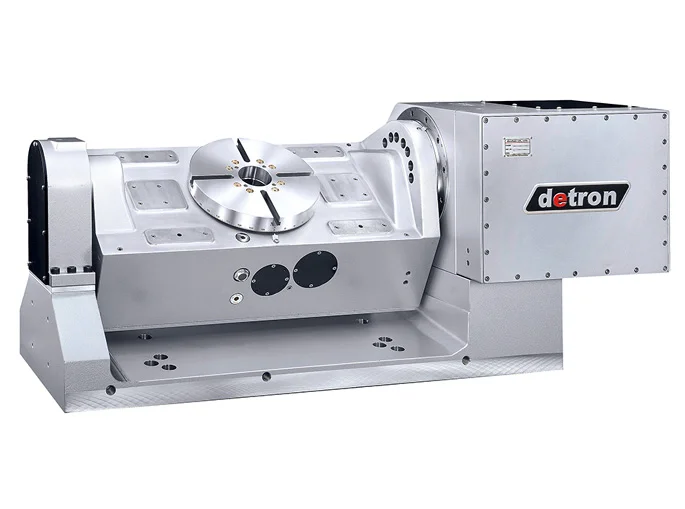
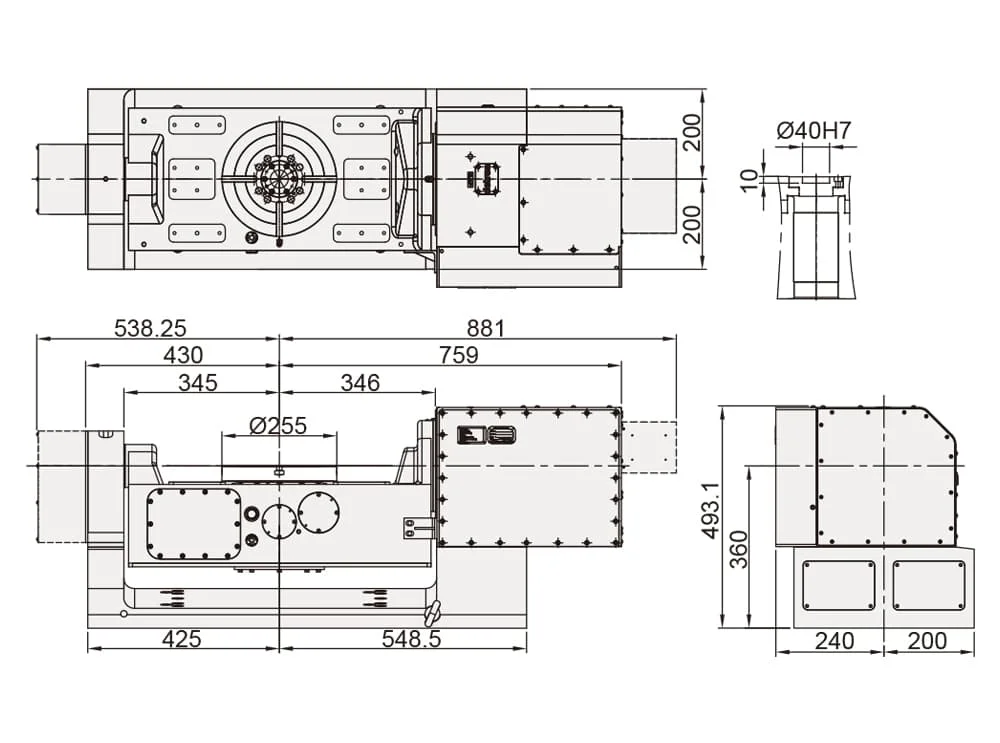


Наклон и поворот заготовки для обработки с разных сторон
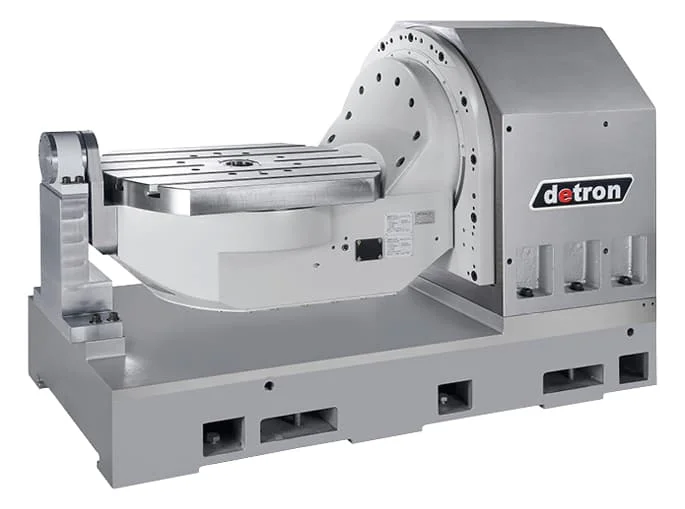
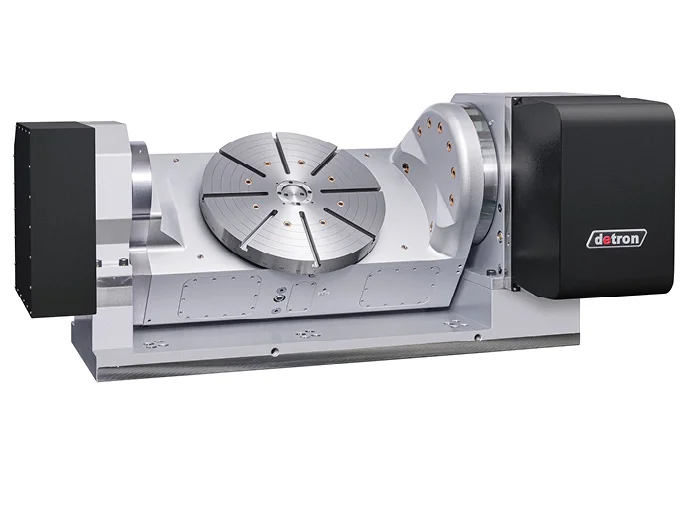
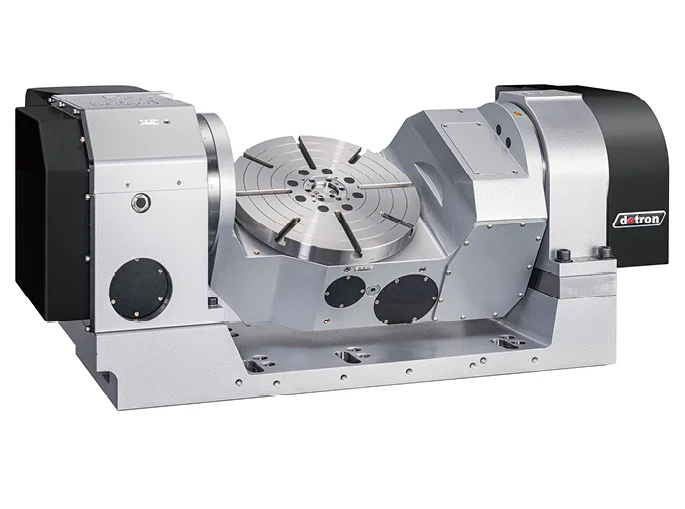
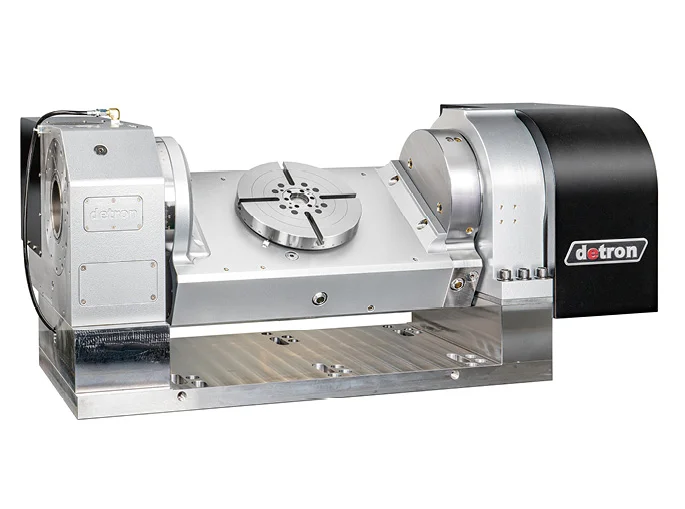
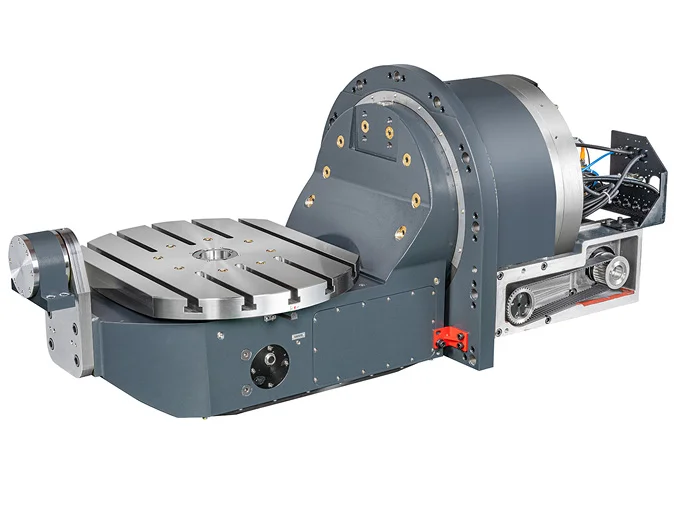
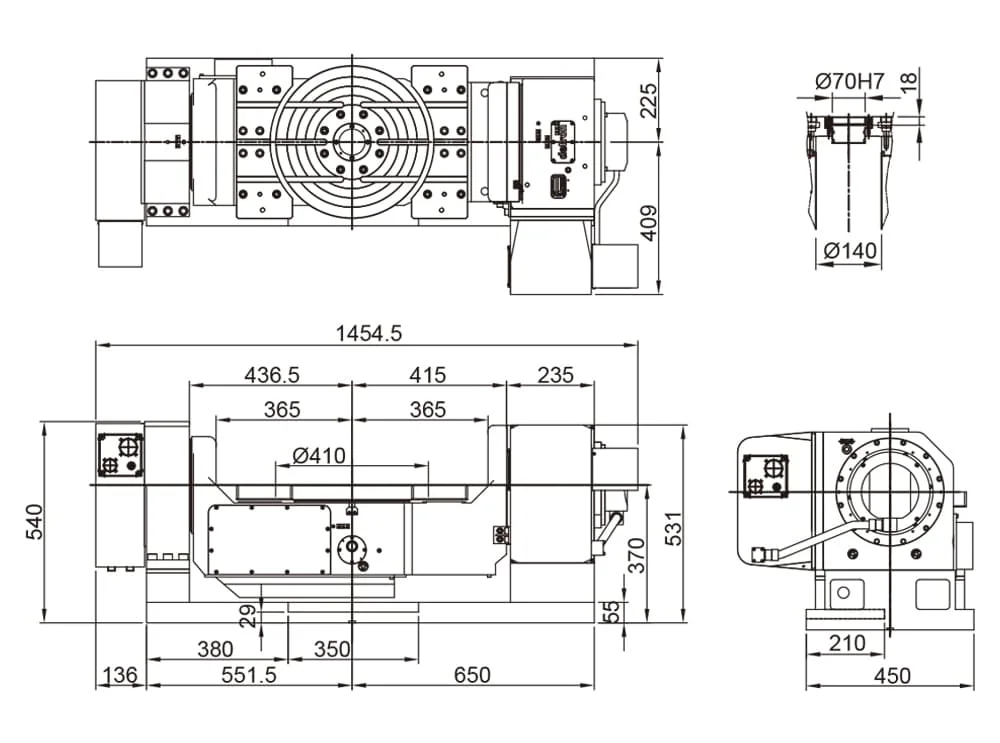
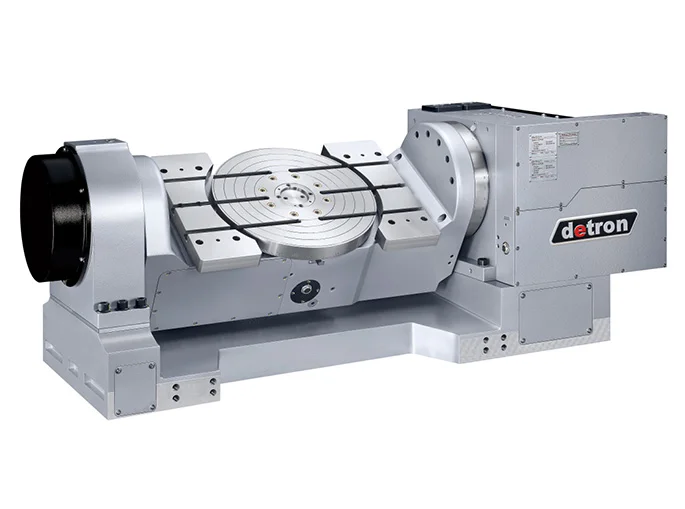
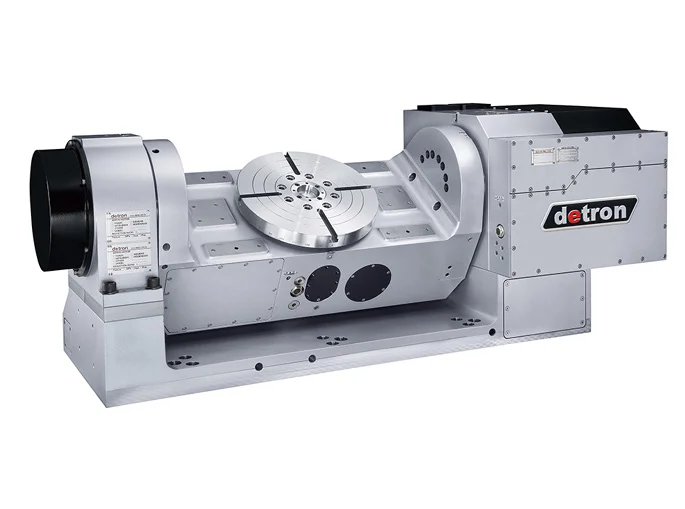
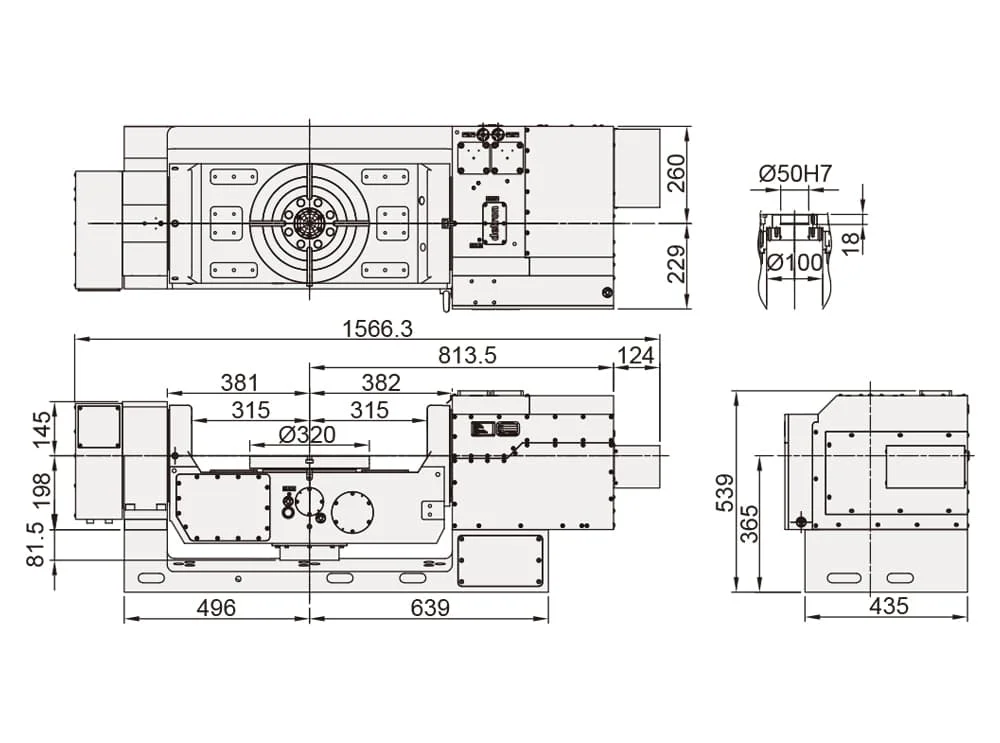
Наклонно-поворотные столы DETRON расширяют технологические возможности фрезерного станка. Две дополнительные координаты позволяют изменять ориентацию детали, сокращать количество переустановок и выполнять обработку под разными углами.
Подбираем стол по детали, рабочей зоне и оснащению станка. Для позиционной обработки 3+2 и одновременной пятиосевой обработки проверяем разные требования к управлению и интеграции.
Какие задачи решает наклонно-поворотный стол
Обработка нескольких сторон
Подвод инструмента к разным поверхностям корпусной детали, кронштейна или распределительного блока без повторного закрепления между доступными переходами.
Наклонные отверстия и плоскости
Установка заготовки под требуемым углом для сверления, фрезерования и других переходов. Возможность обработки проверяется с учетом инструмента и приспособления.
Пространственные поверхности
Обработка с изменением ориентации заготовки во время резания при наличии необходимых функций интерполяции, приводов и программного обеспечения.
Сокращение переустановок
Уменьшение числа повторных базирований и вспомогательных операций. Эффект оценивается по маршруту изготовления конкретной детали.
Доступ к нескольким сторонам не означает обработку всей детали за один установ. Зона закрепления, ограничения по наклону и доступ инструмента могут потребовать дополнительного установа.
Обработка 3+2 и одновременная пятиосевая обработка
Один и тот же тип оснастки может использоваться для разных режимов. Возможности определяются всей системой: станком, столом, приводами, ЧПУ и подготовкой программы.
| Параметр | Позиционная обработка 3+2 | Одновременная обработка |
|---|---|---|
| Работа дополнительных координат | Стол ориентирует деталь перед резанием. Во время перехода угловое положение остается неизменным. | Поворотные и линейные координаты согласованно изменяются во время резания. |
| Характерные задачи | Плоскости, карманы, отверстия и резьбы с разных направлений. | Поверхности и траектории, требующие изменения ориентации заготовки в процессе обработки. |
| Что проверяют | Позиционирование, фиксацию осей по инструкции, расчет координат для каждого положения. | Интерполяцию ЧПУ, динамику приводов, кинематику, постпроцессор и нагрузки при движении. |
Две оси стола — часть пятиосевой системы
Наклонно-поворотный стол обычно добавляет две управляемые координаты. Совместно с тремя линейными координатами станка они образуют пятиосевую кинематическую систему. Обозначения поворотных осей зависят от компоновки.
Наличие стола само по себе не подтверждает возможность одновременной пятиосевой обработки. Этот режим согласовывается при проверке оснащения станка.
Как подобрать типоразмер и грузоподъемность
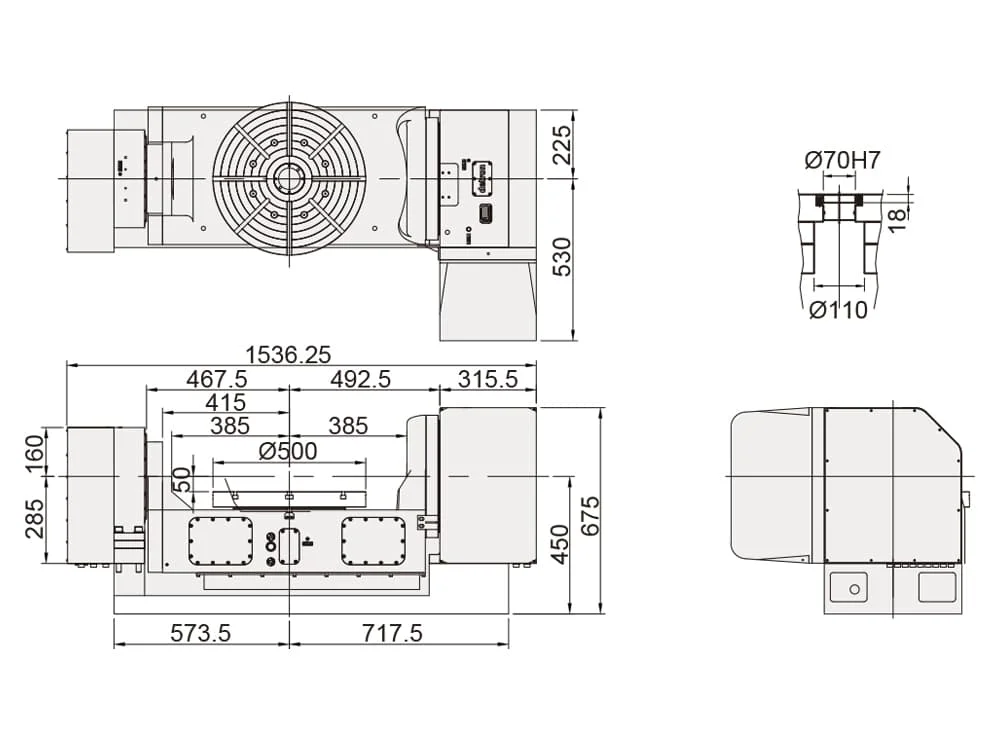
Диаметр планшайбы — начальный параметр, но для выбора необходимы также размеры приспособления, положение центра тяжести и нагрузки при обработке.
| Параметр | Что проверяется |
|---|---|
| Планшайба и крепление | Посадка приспособления, опорная поверхность, расположение крепежа и доступ инструмента. |
| Диапазон наклона | Необходимые положения детали и возможность их достижения без столкновения со станком. |
| Допустимая масса | Суммарная масса заготовки, патрона, приспособления и остальной оснастки на планшайбе. |
| Момент дисбаланса | Положение центра тяжести относительно осей и нагрузка при наклоне. |
| Момент инерции | Распределение массы относительно оси вращения и требуемая динамика перемещений. |
| Нагрузки резания | Силы, моменты, вылет приспособления и расстояние от зоны резания до осей и опор. |
Допустимая нагрузка может изменяться при наклоне. Высокое приспособление или смещенный центр тяжести способны ограничить применение стола раньше, чем будет достигнут предел по массе. Проверяют условия, указанные для конкретной модели.
Зажим осей и допустимые моменты
При зафиксированных осях
Для позиционной обработки проверяют удержание положения и допустимые нагрузки при включенных зажимах. Давление и последовательность управления задаются документацией стола.
При движении во время резания
Проверяют возможности привода, передачи и опор. Момент зажима неподвижной оси нельзя принимать за допустимый рабочий момент при ее вращении.
Пневматический или гидравлический тип зажима сам по себе не определяет пригодность для черновой обработки. Сравнивают паспортные нагрузки, момент удержания, конструкцию узла и конкретную схему резания.
Силы на инструменте создают дополнительные моменты, возрастающие с увеличением вылета. Поэтому подбор выполняют вместе с приспособлением и предполагаемыми режимами обработки.
Поместится ли стол в рабочую зону станка
Проверка всей компоновки
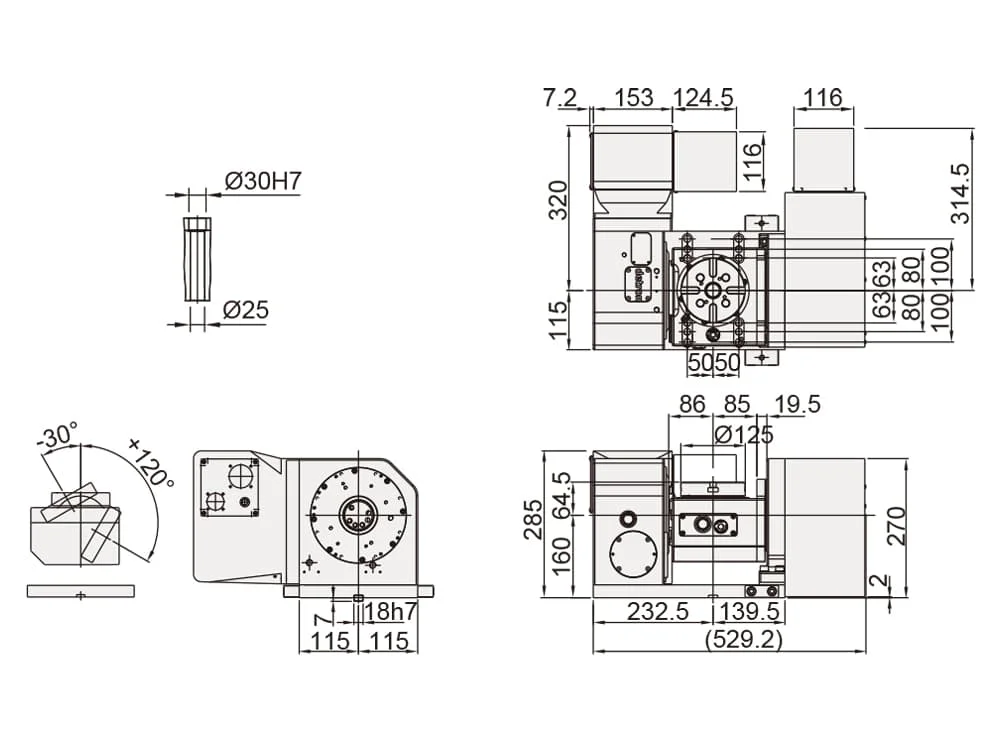
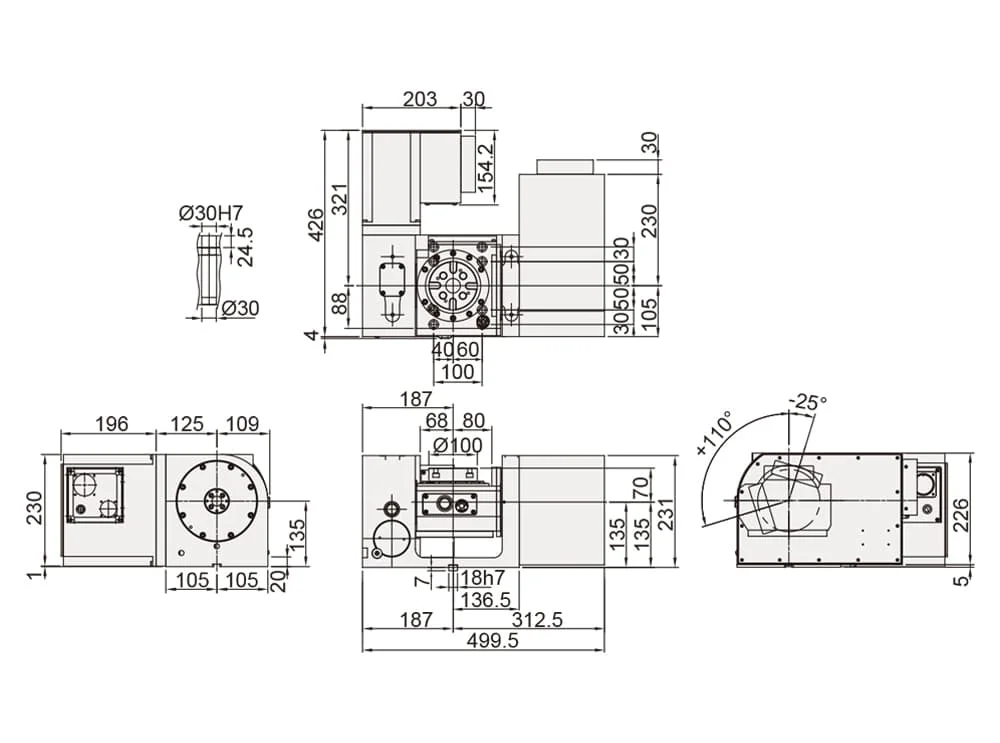
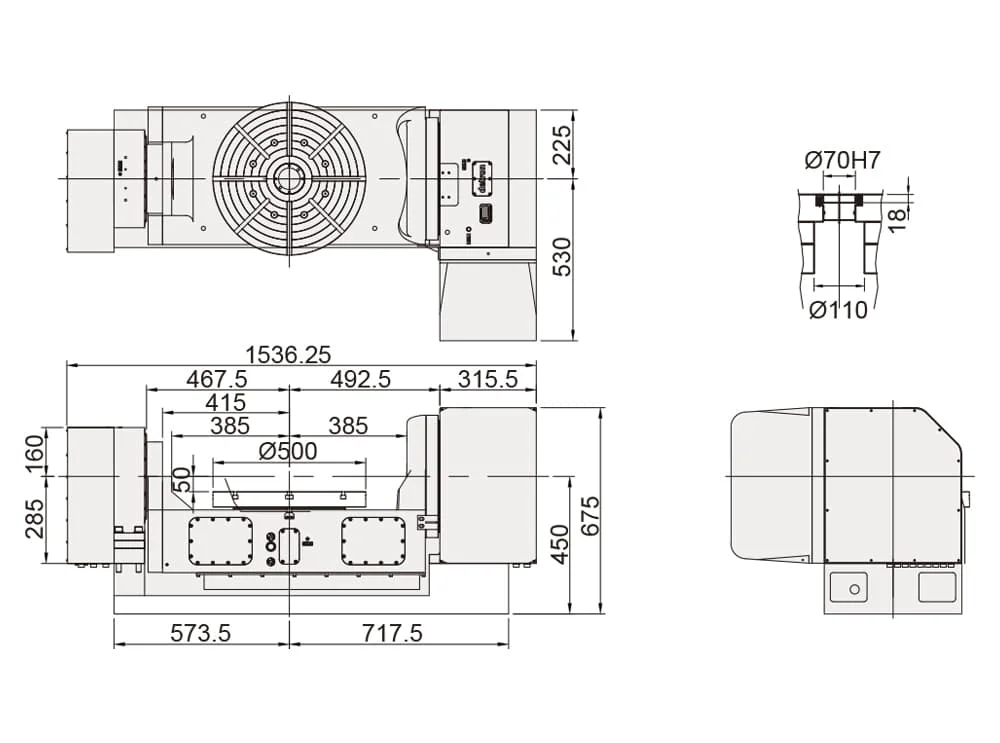
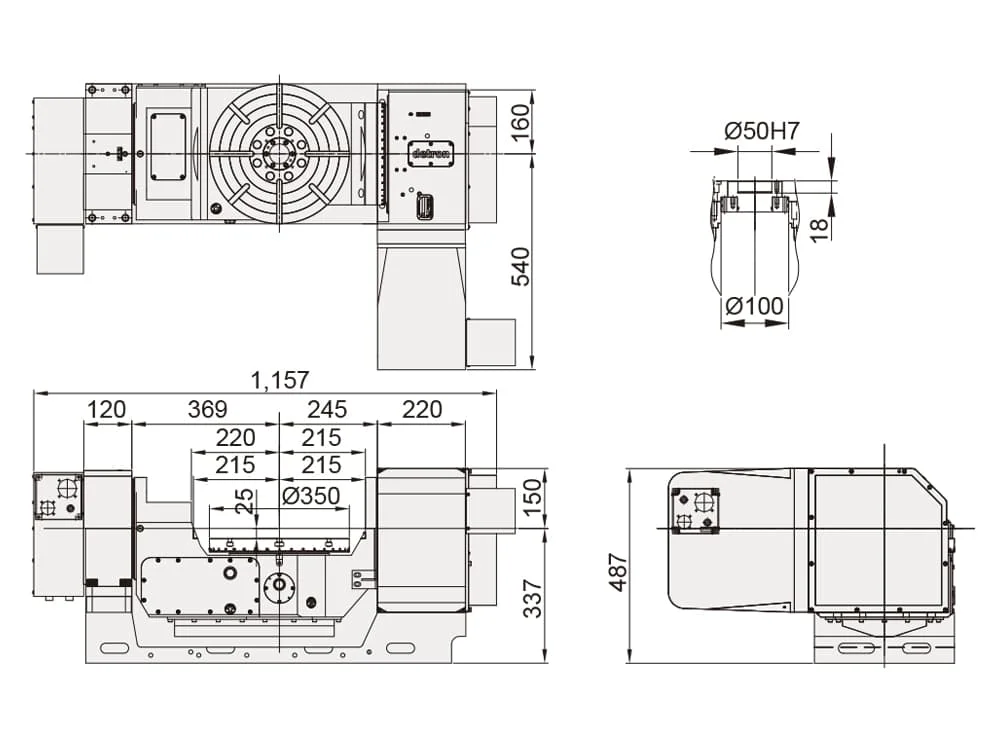
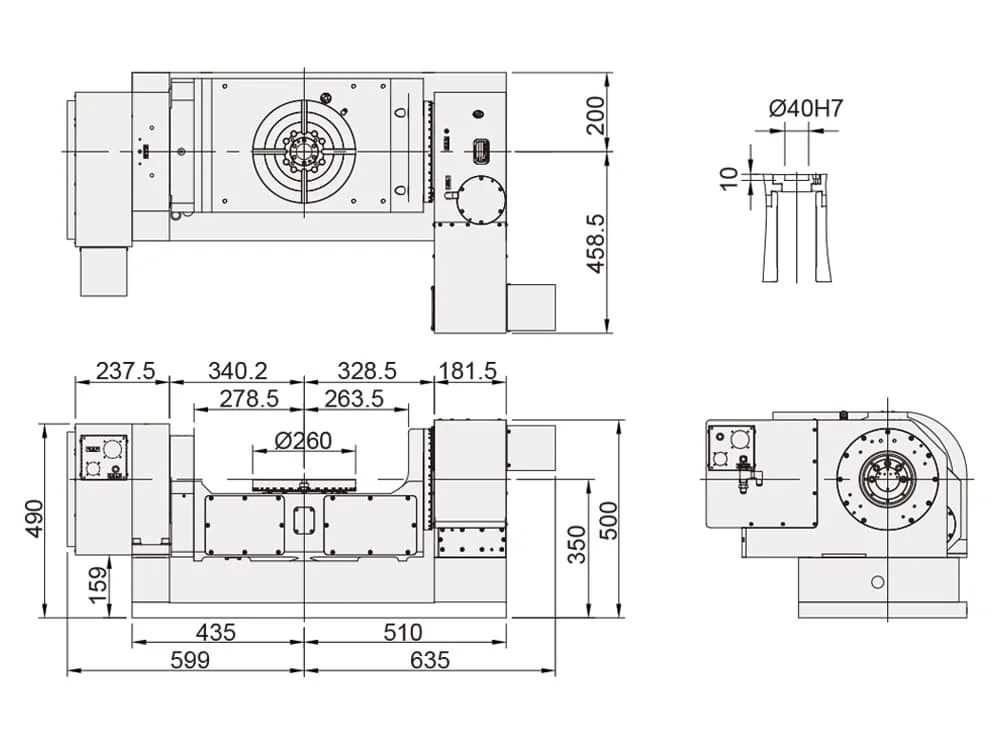
После установки стола уменьшается свободное пространство между заготовкой и шпинделем. Наклон изменяет положение детали, приспособления и крепежа. Проверяются рабочие и промежуточные положения.
- Корпус стола, двигатели, планшайба и установленная оснастка.
- Заготовка, прижимы, кулачки патрона и выступающий крепеж.
- Шпиндельный узел, инструмент и инструментальная оправка.
- Кабели, шланги, ограждения и зона смены инструмента.
Нагрузку на стол станка рассчитывают с учетом массы всего установленного комплекса: наклонно-поворотного стола, приводов, приспособления и заготовки. Диаметр планшайбы не является максимальным диаметром детали: допустимые габариты подтверждаются проверкой рабочей зоны и нагрузок.
Подключение к системе ЧПУ
Для проверки совместимости нужны точная модель станка, год выпуска, обозначение ЧПУ, сведения о приводах и доступных программных опциях.
Приводы и обратная связь
Согласовываются двигатели, усилители, датчики положения, кабели, разъемы и управление зажимными механизмами.
Функции ЧПУ
Проверяются каналы осей, позиционирование, интерполяция, ограничения перемещений и необходимые блокировки.
Кинематика и постпроцессор
Определяются направления осей, положение поворотных центров и рабочие диапазоны. Постпроцессор настраивается под фактическую компоновку.
Подключение коммуникаций
Уточняются давление и подготовка рабочей среды для зажимов, прокладка шлангов, контроль давления и сигналы разрешения обработки.
Функции RTCP или TCP согласовывают с учетом системы ЧПУ и способа подготовки программы. Они не заменяют определение кинематических параметров и проверку правильности установки.
Внешний контроллер не равнозначен интеграции осей в ЧПУ. Обмен командами запуска и подтверждения готовности может применяться для позиционирования, но сам по себе не обеспечивает согласованную пятиосевую интерполяцию.
Точность стола и точность готовой детали
Точность позиционирования и повторяемость сравнивают отдельно для наклонной и поворотной координат. Обязательно учитывают метод измерения и условия, при которых получены показатели.
Угловая погрешность создает линейное отклонение, возрастающее с удалением обрабатываемой поверхности от оси. На результат также влияют геометрия станка, закрепление детали, инструмент и температурное состояние.
При вводе в эксплуатацию проверяют установку, определяют кинематические параметры и выполняют контрольную обработку. Для ответственной детали приемочные проверки согласовывают по чертежу и методам контроля.
Подбор наклонно-поворотного стола DETRON
От детали — к комплектации
ИНКОР подбирает столы DETRON по рабочей зоне, нагрузкам на обе координаты, характеристикам зажимов и возможностям станка. Проверка выполняется для конкретного типоразмера и исполнения.
Если требуется только вращение заготовки без наклона, рассмотрите одноосевые поворотные столы с ЧПУ . Более простая схема может сохранить рабочее пространство и сократить объем интеграции.
Что отправить для подбора
- Модель и год выпуска станка.
- Точное обозначение системы ЧПУ.
- Чертеж или 3D-модель детали.
- Массу заготовки и приспособления.
- Требования к точности и режиму обработки.
Что согласовать в предложении
- Типоразмер и исполнение стола.
- Двигатели, приводы и кабели.
- Зажимную оснастку и коммуникации.
- Монтаж, настройку и проверку кинематики.
- Условия поставки, гарантии и сервиса.
Цена зависит от исполнения, комплекта подключения, дополнительной оснастки и объема работ по интеграции. Сравнивать предложения следует при одинаковом составе поставки.
Частые вопросы
Сколько осей добавляет наклонно-поворотный стол?
Обычно две: наклон и вращение планшайбы. Совместно с тремя линейными координатами станка они образуют пятиосевую систему. Доступные режимы зависят от оснащения и настроек управления.
Можно ли установить стол на любой трехосевой станок?
Возможность установки проверяется отдельно. Учитываются рабочая зона, допустимая нагрузка, приводы, функции ЧПУ и инженерные подключения. Одновременная пятиосевая обработка требует дополнительного подтверждения.
Чем обработка 3+2 отличается от одновременной?
При 3+2 стол ориентирует деталь перед обработкой, а во время резания дополнительные координаты остаются неподвижными. При одновременной обработке поворотные и линейные оси согласованно движутся во время резания.
Должна ли деталь быть меньше диаметра планшайбы?
Универсального правила нет. Проверяют крепление, опирание, допустимые нагрузки и габариты при наклоне. Выступание за планшайбу возможно только при подходящей оснастке и подтвержденной рабочей зоне.
Достаточно ли сравнить грузоподъемность с массой детали?
Нет. Учитываются масса приспособления, центр тяжести, момент дисбаланса, момент инерции и нагрузки при резании. Допустимая масса может меняться в зависимости от угла наклона.
Все ли столы DETRON имеют одинаковую точность?
Нет. Характеристики зависят от модели, координаты и метода измерения. Точность позиционирования и повторяемость необходимо сравнивать раздельно.
Подберем стол под ваш станок и деталь
Направьте модель станка, сведения о системе ЧПУ и чертеж детали. Проверим компоновку и нагрузки, согласуем комплект подключения и подготовим коммерческое предложение.
Оставьте заявку
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!


Полный цикл поставки, обслуживания
и инжиниринг
Обслуживание станков с ЧПУ и без в несколько этапов
-
1
Подбор
-
2
Поставка
-
3
Монтаж
-
4
ПНР
-
5
Запуск
-

Обслуживание