Для каких задач выбирают вертикально-сверлильный станок
Вертикально-сверлильный станок применяют для осевой обработки отверстий в деталях, закрепленных на столе или в приспособлении. Основное движение резания выполняет вращающийся инструмент, подача направлена вдоль оси шпинделя.
Такое оборудование используют при изготовлении кронштейнов, втулок, фланцев, небольших корпусов, плит и ремонтных деталей. Положение отверстия задают установкой заготовки, разметкой, упорами или кондукторной оснасткой. Способ базирования выбирают по требованиям к расположению отверстий и объему партии.
Сверление и рассверливание
Получение отверстий в сплошном материале и увеличение диаметра существующих отверстий. Инструмент и режимы выбирают по материалу, диаметру, глубине и условиям отвода стружки.
Зенкерование и развертывание
Обработка предварительно полученного отверстия для достижения требуемых размеров и качества поверхности. Результат зависит от припуска, инструмента, его закрепления и состояния исходного отверстия.
Зенкование и цекование
Подготовка фасок, углублений и опорных поверхностей под крепеж. Возможность операции проверяют по диаметру инструмента, требуемому моменту и доступу к поверхности детали.
Нарезание резьбы
Выполнение внутренних резьб метчиками при наличии соответствующего режима работы станка. Согласовываются реверс, резьбонарезной патрон, предохранение от перегрузки и глубина обработки.
Как выбрать станок по характеристикам
Подбор начинают с наиболее требовательного перехода технологического процесса. Это может быть сверление большого диаметра, резьба в вязком материале, глубокое отверстие или развертывание с жесткими допусками. Одного сравнения мощности двигателя для выбора недостаточно.
| Параметр | Что проверить при подборе |
|---|---|
| Диаметр сверления | Для какого материала и условий указан заводской предел. Значения для стали и чугуна сравнивают отдельно. |
| Вылет шпинделя | Достижимо ли положение отверстия относительно края и баз детали. Вылет обычно измеряется от оси шпинделя до образующей колонны. |
| Рабочая зона по высоте | Помещаются ли деталь, приспособление, оправка и инструмент с запасом для подвода и вывода инструмента. |
| Ход шпинделя | Достаточно ли рабочего перемещения для выбранной операции с учетом геометрии инструмента. |
| Диапазон частот вращения | Есть ли подходящие обороты для крупных сверл и метчиков, а также для инструмента малого диаметра. |
| Крутящий момент и усилие подачи | Обеспечивает ли станок расчетный режим без превышения допустимых нагрузок. |
| Конус шпинделя | Совместимы ли сверла, оправки и патроны. Избыточное количество переходников увеличивает вылет и снижает жесткость. |
| Стол и крепление | Размеры поверхности, допустимая нагрузка, пазы и возможность размещения тисков или приспособления. |
Указанный в паспорте условный диаметр сверления не означает одинаковую производительность при обработке любых материалов. Для нержавеющей стали, закаленной заготовки или глубокого отверстия необходима отдельная проверка инструмента и режимов.
Рабочая зона: деталь, приспособление и инструмент
Высоту установки оценивают по всей размерной цепи: стол, приспособление, заготовка, инструмент и оправка. Максимальное расстояние от торца шпинделя до стола нельзя считать допустимой высотой детали без учета остальных элементов.
Вылет определяет доступ к отверстиям, удаленным от края заготовки, но сам по себе не задает максимальные размеры детали. Дополнительно проверяют столкновение с колонной, размещение прижимов, опирание заготовки и возможность ее перемещения.
Для отверстий большой глубины проверяют рабочую длину сверла, запас для удаления стружки и способ подачи СОЖ. Увеличение хода шпинделя не устраняет ограничений по жесткости и стойкости инструмента.
Ручная или механическая подача
Ручная подача
Удобна для подвода инструмента, единичных работ и переходов с непосредственным контролем усилия оператором. Стабильность подачи зависит от навыка работы.
Механическая подача
Обеспечивает заданную подачу на оборот шпинделя. Полезна при повторяющейся обработке и работе инструментом, которому требуется устойчивый режим. Доступные ступени проверяют по характеристикам модели.
Для обработки партии полезны отключение подачи на заданной глубине и автоматическое реверсирование при нарезании резьбы. Наличие этих функций проверяется для конкретной модели. Они автоматизируют отдельный переход, но не заменяют координатное управление.
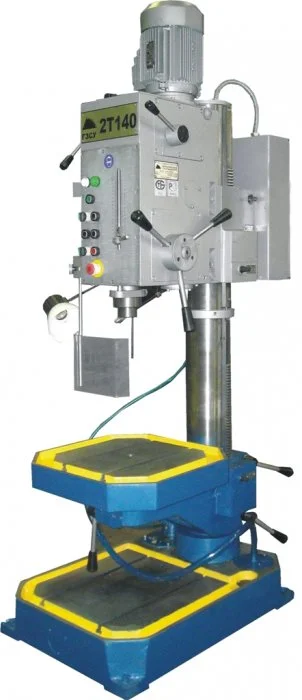
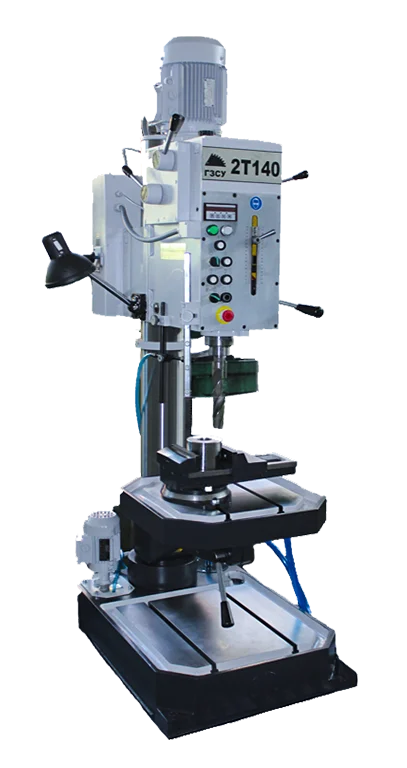
Сравнение станков 2Т125 и 2Т140
Две модели Гомельского завода станков и узлов различаются рабочими возможностями, размерами стола и инструментальным конусом. Сравнение помогает определить, какая модель ближе к требованиям участка.
| Характеристика | 2Т125 | 2Т140 |
|---|---|---|
| Условный диаметр сверления в стали 45, мм | 25 | 40 |
| Условный диаметр сверления в чугуне СЧ20, мм | 32 | 45 |
| Максимальная резьба в стали 45 | М20 | М24 |
| Конус шпинделя | Морзе 3 | Морзе 4 |
| Ход шпинделя, мм | 160 | 160 |
| Вылет шпинделя, мм | 260 | 300±1 |
| Частота вращения шпинделя, об/мин | 80–2000 | 75–1800 |
| Рабочая поверхность стола, мм | 400 × 500 | 500 × 500 |
| Мощность главного привода, кВт | 1,5 | 2,2 |
Для диапазона отверстий до 25 мм в стали 45 можно рассматривать 2Т125, проверив рабочую зону и требования к инструменту. При необходимости сверления до 40 мм, конуса Морзе 4 и большего вылета рассматривают 2Т140. Окончательный выбор выполняется по наиболее нагруженной операции и требуемой производительности.
Когда стоит рассмотреть другой тип оборудования
Если заготовку трудно перемещать или отверстия расположены на большой площади, целесообразно сравнить задачу с возможностями радиально-сверлильного станка. Перемещение головки по рукаву позволяет подводить инструмент к закрепленной детали.
Если требуется обрабатывать многочисленные отверстия с точным взаимным расположением, часто менять инструмент или выполнять фрезерные переходы, следует оценить координатное оборудование с ЧПУ либо обрабатывающий центр. При повторяющейся простой детали альтернативой может быть специализированное приспособление на универсальном станке.
Оснастка и комплектация
Вместе со станком подбирают тиски или приспособление, прижимы, сверлильные и резьбонарезные патроны, переходные втулки и инструмент. Наличие этих принадлежностей в базовой поставке проверяют по спецификации.
Для резьбонарезания важно согласовать полный рабочий диапазон. Например, комплект патрона с головками М5–М12 не обеспечивает автоматически обработку резьбы М20 или М24, даже если станок допускает такие размеры.
При необходимости цифровой индикации уточняют измеряемые перемещения, состав датчиков и функции устройства. УЦИ помогает контролировать положение, но не превращает станок в оборудование с ЧПУ.
От чего зависит цена вертикально-сверлильного станка
Цена определяется моделью, комплектацией и условиями поставки. При сравнении предложений учитывают не только станок, но и оснастку, доставку, разгрузку, монтаж, пусконаладку и обучение, если эти работы требуются.
Для подготовки коммерческого предложения направьте чертеж или перечень деталей, материал, диаметры и глубину отверстий, требования к резьбам, допускам и шероховатости. Укажите объем партии и желаемый срок поставки.
Вопросы о вертикально-сверлильных станках
Что означает условный диаметр сверления?
Это характеристика возможностей станка для указанного материала и определенных условий обработки. Для другого материала, инструмента или глубины отверстия режим проверяют отдельно.
Можно ли нарезать резьбу на сверлильном станке?
Да, если модель предусматривает соответствующий режим. Проверяют допустимую резьбу, реверс шпинделя, инструмент и резьбонарезное устройство.
Ход шпинделя равен глубине отверстия?
Нет. Глубина зависит также от рабочей длины инструмента, высоты установки, запаса для подвода и условий удаления стружки.
Чем вертикально-сверлильный станок отличается от радиально-сверлильного?
У обычного вертикально-сверлильного станка положение отверстия задают установкой заготовки под шпинделем. У радиально-сверлильного головка перемещается по рукаву, что удобно при работе с крупными и тяжелыми деталями.
Какие данные нужны для подбора?
Чертеж детали, материал, диаметры и глубина отверстий, размеры резьб, требования к точности и объем выпуска. Дополнительно указывают имеющийся инструмент и условия размещения.
Подобрать вертикально-сверлильный станок
Передайте специалистам ИНКОР чертеж детали или техническое задание. Проверим рабочую зону, характеристики шпинделя и подачи, подберем оснастку и подготовим предложение по цене и комплектации.
Оставьте заявку
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!


Полный цикл поставки, обслуживания
и инжиниринг
Обслуживание станков с ЧПУ и без в несколько этапов
-
1
Подбор
-
2
Поставка
-
3
Монтаж
-
4
ПНР
-
5
Запуск
-

Обслуживание