


Беларусь
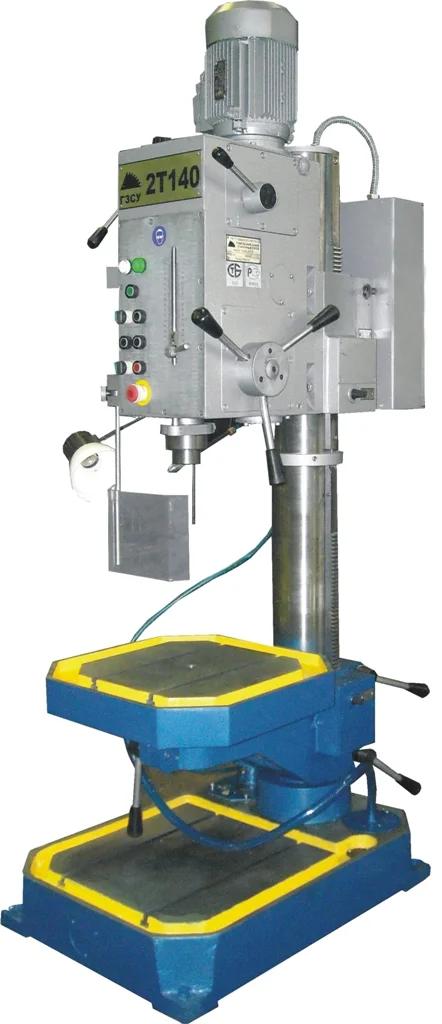
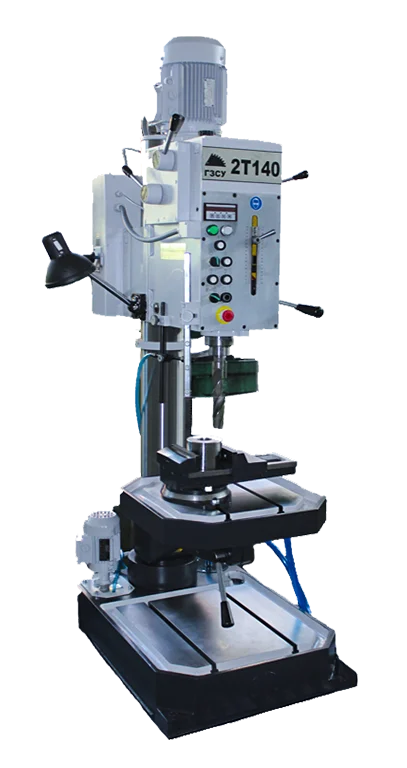
2Т140 — вертикально-сверлильный станок производства ОАО «Гомельский завод станков и узлов» для сверления, рассверливания, зенкерования, развертывания и нарезания резьбы в мелких и средних деталях. Условный диаметр сверления — 40 мм в стали 45 и 45 мм в чугуне СЧ20. Станок оснащен шпинделем с конусом Морзе 4, столом 500 × 500 мм и главным приводом мощностью 2,2 кВт.
Для каких задач подходит станок 2Т140
Модель предназначена для осевой обработки отверстий в заготовках, закрепленных на рабочем столе или в приспособлении. Характерные детали — кронштейны, фланцы, втулки, небольшие корпуса, плиты и элементы ремонтной оснастки.
Предусмотрены ручная и механическая подача шпинделя. Механизм отключения подачи на заданной глубине удобен при выполнении повторяющихся переходов. Для резьбонарезания доступны ручное управление реверсом и автоматическое реверсирование на установленной глубине резьбы.
Для последовательной обработки нескольких отверстий положение заготовки задают базированием, упорами или кондукторным приспособлением. Станок не оснащен системой ЧПУ; автоматический режим отдельного перехода не означает координатную обработку по программе.
Диаметры сверления и нарезаемые резьбы
| Параметр | Сталь 45 | Чугун СЧ20 |
|---|---|---|
| Условный диаметр сверления, мм | 40 | 45 |
| Максимальная нарезаемая резьба | М24 | Отдельное значение не приведено |
Условный диаметр сверления характеризует возможности станка при определенных условиях. Для другой марки материала, повышенной твердости, большой глубины отверстия или специального сверла допустимость режима проверяется отдельно.
При зенкеровании и развертывании учитывают состояние исходного отверстия, величину припуска, жесткость инструмента и способ его закрепления. Требуемые допуск и шероховатость должны быть обеспечены технологией обработки, а не только выбором модели станка.
Шпиндель, скорости и подачи
Внутренний конус Морзе 4 позволяет применять совместимый инструмент и оправки непосредственно или через переходные втулки. Осевой ход шпинделя составляет 160 мм. Коробка скоростей обеспечивает восемь частот вращения от 75 до 1800 об/мин.
| Конус шпинделя | Морзе 4 |
|---|---|
| Ход шпинделя, мм | 160 |
| Частоты вращения шпинделя, об/мин | 75; 120; 180; 300; 450; 710; 1150; 1800 |
| Механические подачи, мм/об | 0,1; 0,2; 0,3 |
| Количество ступеней механической подачи | 3 |
| Усилие подачи по основной таблице характеристик, кН | 11,4 |
| Мощность главного привода, кВт | 2,2 |
Частоту вращения и подачу выбирают по диаметру инструмента, материалу заготовки и требованиям к обработанной поверхности. При сверлении глубоких отверстий дополнительно предусматривают подходящий цикл вывода инструмента и удаления стружки.
Механическая подача отключается при достижении заданной глубины. Перед обработкой партии проверяют настройку на пробной детали и учитывают форму вершины сверла: глубина цилиндрической части отверстия отличается от полного осевого хода инструмента.
Нарезание резьбы до М24
Для стали 45 завод указывает максимальную резьбу М24. Предусмотрены нарезание с ручным управлением реверсом шпинделя и автоматический режим на заданной глубине резьбы.
Метчик и резьбонарезное устройство выбирают по диаметру и шагу резьбы, материалу, глубине и типу отверстия. Для глухих отверстий учитывают заходную часть метчика, запас глубины и размещение стружки.
Резьбонарезной патрон с комплектом предохранительных головок М5–М12 указан в перечне дополнительного оснащения. Такой комплект не охватывает резьбу М24: для работы во всем заявленном диапазоне требуется соответствующая оснастка.
Рабочий стол и перемещение головки
Рабочая поверхность стола — 500 × 500 мм. Стол перемещается по колонне на 500 мм, сверлильная головка — на 240 мм. Эти установочные перемещения позволяют согласовать положение инструмента с высотой детали и приспособления.
| Вылет шпинделя от образующей колонны, мм | 300±1 |
|---|---|
| Рабочая поверхность стола, мм | 500 × 500 |
| Перемещение стола по колонне, мм | 500 |
| Перемещение сверлильной головки по колонне, мм | 240 |
| Расстояние от торца шпинделя до стола, мм | 0–700 |
| Расстояние от торца шпинделя до плиты, мм | 710–1100 |
| Диаметр колонны, мм | 145 |
Стол имеет два паза шириной 14 мм с расстоянием между пазами 160 мм. Предусмотрены поворот стола с кронштейном вокруг колонны на 180° в указанном документацией положении и поворот стола вокруг собственной оси на 300°±5°. Эти характеристики не следует трактовать как подтверждение наклона стола.
Стол и головка фиксируются на колонне вручную. Перед обработкой необходимо обеспечить надежное закрепление узлов, заготовки и приспособления. Размер стола сам по себе не определяет допустимую массу детали.
Оснастка и комплектация
Штатные принадлежности
В заводском перечне указаны переходные втулки, клин для удаления инструмента, рукоятка, ключи и эксплуатационная документация. Состав поставки закрепляется в спецификации.
Дополнительное оснащение
По заказу поставляются тиски с крепежом, сверлильный патрон, резьбонарезной патрон и предохранительные головки. Оснастка подбирается по конкретной детали и инструменту.
Для повторяющихся заготовок целесообразно предусмотреть упоры и приспособление с удобным закреплением. При требованиях к точному взаимному расположению отверстий отдельно прорабатывают кондукторную оснастку.
На сайте производителя представлена фотография исполнения с цифровой индикацией. Наличие УЦИ, измеряемые перемещения и модель устройства необходимо согласовать отдельно: фотография варианта не подтверждает оснащение каждого поставляемого станка.
Габариты и размещение на участке
Габариты станка — не более 950 × 560 × 2200 мм. Масса без дополнительно оплачиваемых приспособлений — не более 575 кг. Рабочая поверхность фундаментной плиты — 560 × 560 мм.
При планировании рабочего места учитывают поворот и перемещение стола, доступ к органам управления, смену инструмента и загрузку заготовок. Требования к основанию, закреплению и подключению проверяют по руководству конкретной поставки.
Что необходимо для подбора станка
Для подготовки предложения направьте чертеж детали, материал и состояние заготовки, диаметры и глубину отверстий, размеры и шаг резьб, требования к допускам и шероховатости, объем партии.
По этим данным проверяются рабочая зона, высота установки с приспособлением, инструментальное оснащение и режимы обработки. Для повторяющихся партий дополнительно оценивают организацию базирования и время закрепления детали.
Вопросы о станке 2Т140
Чем 2Т140 отличается от 2Т125?
У 2Т140 условный диаметр сверления в стали увеличен до 40 мм, максимальная резьба — до М24, конус шпинделя — Морзе 4. Стол имеет размеры 500 × 500 мм, главный привод — мощность 2,2 кВт.
Есть ли отключение подачи на заданной глубине?
Да. Предусмотрен механизм отключения механической подачи при достижении установленной глубины обработки.
Можно ли нарезать резьбу М24?
Для стали 45 завод указывает резьбу до М24. Для ее выполнения необходимы соответствующие метчик, резьбонарезное устройство и режим обработки.
Входит ли УЦИ в комплект?
На сайте есть фотография варианта с цифровой индикацией. Наличие УЦИ и ее функции необходимо подтвердить спецификацией выбранного исполнения.
Подобрать и заказать станок 2Т140
Передайте специалистам ИНКОР чертеж детали и требования к обработке отверстий. Проверим рабочую зону, подберем крепежную и инструментальную оснастку, подготовим предложение по цене и сроку поставки.
Оставьте заявку
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!