

Измеритальная рука

Англия
- Проводим пусконаладочные работы
- Гарантия 12 месяцев
- Новое оборудование от производителя
- Свой склад в Перми
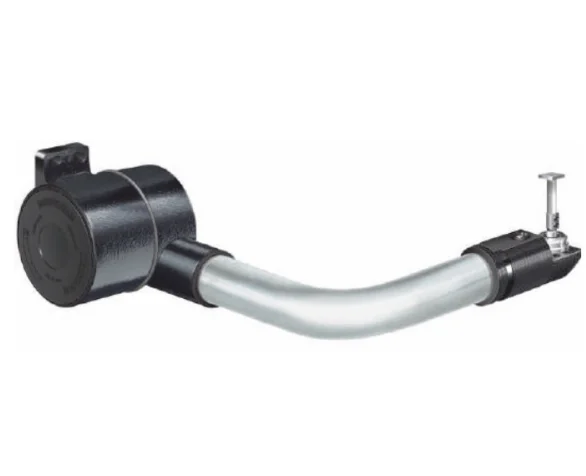
Renishaw HPPA — высокоточная ручная откидная рука для контактной наладки инструмента непосредственно на токарном станке с ЧПУ. В отличие от съемной HPRA, система HPPA постоянно закреплена на станке: для проведения измерений оператор вручную переводит руку из парковочного положения в рабочее, а после завершения наладки возвращает ее назад.
Запатентованный поворотный механизм автоматически фиксирует руку в повторяемом кинематическом положении. Дополнительная ручная регулировка или механическая фиксация при каждом вводе руки в рабочую зону не требуется.
Для чего применяется Renishaw HPPA
HPPA предназначена для наладки и измерения инструмента на 2- и 3-координатных токарных станках с ЧПУ. Система позволяет определять положение режущей кромки непосредственно на станке и использовать полученные координаты для задания или корректировки инструментальных коррекций.
Как работает HPPA
1. Перевод в рабочее положение
Оператор вручную опускает руку из парковочного положения в рабочую зону станка.
2. Кинематическая фиксация
Поворотный механизм автоматически позиционирует руку в повторяемом рабочем положении без дополнительной регулировки.
3. Контактное измерение
Инструмент подводится к щупу датчика RP3. При касании датчик формирует сигнал, используемый системой ЧПУ для определения положения инструмента.
4. Возврат в парковочное положение
После завершения наладки оператор вручную поднимает руку в безопасное положение вне рабочей зоны обработки.
Высокая повторяемость позиционирования
Ключевой элемент HPPA — поворотное устройство с кинематической фиксацией. Оно обеспечивает воспроизводимое положение измерительного щупа при каждом вводе руки в рабочую зону.
По данным Renishaw, типичная повторяемость позиционирования в измерительных осях X/Y составляет:
| Исполнение | Повторяемость |
|---|---|
| Для станков с патронами 6–15" | 5 мкм, 2σ |
| Для станков с патронами 18–24" | 8 мкм, 2σ |
Указанные значения относятся к измерительным осям системы. Renishaw отдельно отмечает, что повторяемость в оси вращения самой руки не нормируется. Фактический результат также зависит от жесткости монтажа, состояния станка, температуры и применяемого измерительного цикла. :contentReference[oaicite:1]{index=1}
Контактный датчик Renishaw RP3
HPPA комплектуется контактным датчиком Renishaw RP3. При касании режущей кромки инструмента со щупом датчик выдает сигнал срабатывания, который через интерфейс передается в систему ЧПУ станка.
Система поддерживает измерения в направлениях ±X, ±Y и +Z относительно осей датчика. Это позволяет выполнять различные циклы наладки токарного и приводного инструмента. :contentReference[oaicite:2]{index=2}
Какие операции можно выполнять
Измерение длины инструмента
Позволяет определить фактическое положение режущей кромки и сформировать соответствующую коррекцию в системе ЧПУ.
Настройка приводного инструмента
Вращающийся инструмент может измеряться при вращении в направлении, противоположном рабочему резанию.
Измерение диаметра
Приводной инструмент может измеряться с противоположных сторон щупа для определения фактического диаметра.
Контроль инструментальных коррекций
Полученные координаты могут использоваться для ввода и обновления значений коррекции непосредственно в ЧПУ.
Такие методы измерения прямо предусмотрены руководством Renishaw для HPPA и датчика RP3. :contentReference[oaicite:3]{index=3}
До 90% быстрее традиционной ручной наладки
Renishaw указывает, что применение HPPA может сократить время наладки инструмента до 90% по сравнению с традиционными ручными методами.
На практике преимущество особенно заметно при частой смене инструмента, переналадке станка между партиями и работе с большим количеством инструментальных позиций.
Измерение непосредственно на станке также уменьшает объем ручного ввода данных и риск ошибок при переносе значений коррекции. :contentReference[oaicite:4]{index=4}
Постоянно установлена, но не мешает обработке
HPPA постоянно закреплена на станке, поэтому оператору не требуется каждый раз устанавливать и снимать всю измерительную систему.
В парковочном положении компактная конструкция занимает минимум пространства и выводит датчик из зоны обработки.
- рука всегда готова к использованию;
- не требуется отдельное место для хранения;
- не нужно каждый раз устанавливать систему в базу;
- быстрый переход от обработки к наладке инструмента;
- минимальное пространство в парковочном положении.
Низкое тепловое расширение конструкции
Рука изготовлена из специальной стали с низким тепловым расширением. Такое конструктивное решение снижает влияние изменения температуры на положение датчика и помогает поддерживать стабильность измерений в условиях производственного цеха.
При этом Renishaw рекомендует учитывать тепловые деформации самого станка и при необходимости применять соответствующие процедуры компенсации. :contentReference[oaicite:5]{index=5}
Защита в рабочей зоне станка
HPPA рассчитана на эксплуатацию внутри токарного станка и имеет степень защиты IPX6 и IPX8 по BS EN 60529.
Это позволяет системе работать в условиях воздействия СОЖ и загрязнений, характерных для металлообработки. При этом Renishaw отдельно предупреждает, что мощные или отраженные струи высокого давления не должны быть направлены непосредственно на узел руки. :contentReference[oaicite:6]{index=6}
Светодиодная индикация
Двухцветный светодиод постоянно отображает состояние измерительной системы:
- зеленый — рука находится в рабочем положении, датчик не сработал;
- красный — датчик сработал.
Оператор может визуально контролировать состояние HPPA непосредственно в рабочей зоне станка. :contentReference[oaicite:7]{index=7}
Защита датчика при столкновении
Для защиты датчика предусмотрен ломкий предохранитель щупа. Если щуп подвергается чрезмерному перебегу или механической перегрузке, предохранитель предназначен для ограничения повреждения более дорогостоящих компонентов системы.
Размерные исполнения
HPPA выпускается в различных исполнениях для токарных станков разных типоразмеров. В официальной документации Renishaw предусмотрены конфигурации под следующие размеры инструментальной оснастки:
| Размер оснастки | Высота щупа S |
|---|---|
| 16 мм | 35,7 мм |
| 20 мм | 41 мм |
| 25 мм | 51 мм |
| 32 мм | 56 мм |
| 40 мм | 61 мм |
| 50 мм | 71 мм |
Конкретная геометрия руки подбирается с учетом размера патрона, конструкции станка и расположения инструментальной зоны. Официальная документация содержит стандартные исполнения для станков с патронами от 6 до 24 дюймов. :contentReference[oaicite:8]{index=8}
Щупы Renishaw M4
RP3 использует стандартное крепление щупа с резьбой M4. Это позволяет подбирать совместимые измерительные щупы Renishaw под конкретный инструмент и направление измерения.
Для отдельных задач, включая измерения по дополнительной оси, Renishaw также предусматривает специальные многосторонние щупы.
Основные характеристики Renishaw HPPA
| Тип системы | ручная откидная рука наладки инструмента |
| Установка | постоянная на станке |
| Применение | 2- и 3-координатные токарные станки с ЧПУ |
| Датчик | Renishaw RP3 |
| Передача сигнала | проводная |
| Совместимый интерфейс | TSI 2 / TSI 2-C |
| Повторяемость, патроны 6–15" | 5 мкм, 2σ |
| Повторяемость, патроны 18–24" | 8 мкм, 2σ |
| Угол поворота руки | 90° |
| Направления измерения | ±X, ±Y, +Z |
| Степень защиты | IPX6 / IPX8 |
| Рабочая температура | +5...+55 °C |
| Масса | около 5 кг |
| Крепление щупа | M4 |
| Размеры оснастки | 16 / 20 / 25 / 32 / 40 / 50 мм |
Когда целесообразно выбирать HPPA
- нужно регулярно выполнять наладку инструмента непосредственно на токарном станке;
- измерительная система должна постоянно находиться на оборудовании;
- не требуется автоматический привод руки;
- важны компактность и быстрое ручное включение системы в работу;
- нужна высокая повторяемость при многократном переводе руки в измерительное положение;
- требуется сократить ручной ввод инструментальных коррекций.
HPPA, HPRA или HPMA — в чем разница
| Параметр | HPRA | HPPA | HPMA |
|---|---|---|---|
| Конструкция | съемная | постоянная откидная | постоянная моторизованная |
| Перевод в рабочее положение | ручная установка | ручной поворот | автоматический |
| Наладка инструмента | да | да | да |
| Автоматическая наладка | нет | нет | да |
| Автоматическое обнаружение поломки | нет | нет | да |
| Оптимальный сценарий | максимальная гибкость и съемная система | быстрая ручная наладка без снятия руки | серийная автоматизированная обработка |
Согласно текущей сравнительной таблице Renishaw, HPPA оптимизирована именно для использования «по требованию» — когда требуется быстрая и точная наладка инструмента, но полная автоматизация цикла не нужна. :contentReference[oaicite:9]{index=9}
Частые вопросы о Renishaw HPPA
Что такое Renishaw HPPA?
HPPA — ручная откидная высокоточная рука для наладки инструмента на токарных станках с ЧПУ. Она постоянно закреплена на станке и вручную переводится между парковочным и рабочим положениями.
Чем HPPA отличается от HPRA?
HPRA полностью снимается со станка после измерений. HPPA остается постоянно установленной и просто вручную откидывается из рабочей зоны.
Какая повторяемость у HPPA?
Типичная повторяемость системы составляет 5 мкм 2σ для исполнений под патроны 6–15 дюймов и 8 мкм 2σ для исполнений под патроны 18–24 дюйма.
Какой датчик используется в HPPA?
В системе применяется контактный датчик Renishaw RP3.
Нужно ли фиксировать руку после ее опускания?
Нет. Запатентованный поворотный механизм автоматически устанавливает руку в повторяемое кинематическое положение, поэтому отдельное устройство фиксации не требуется.
Можно ли измерять приводной инструмент?
Да. Руководство Renishaw предусматривает измерение длины и диаметра вращающегося приводного инструмента при соблюдении соответствующих измерительных циклов.
Подходит ли HPPA для полной автоматизации наладки?
Нет. Перевод руки из парковочного положения в рабочее выполняется вручную оператором. Если требуется автоматический ввод руки и автоматические циклы контроля инструмента, следует рассматривать моторизованные системы, например HPMA.
| Технические характеристики: | |||
| Исполнение | Стандартное с выходом кабеля «в станок» | Стандартное с выходом кабеля сбоку | |
| Основное назначение | Измерение размеров инструмента и обнаружение его поломки на двух- и трехкоординатных токарных станках с ЧПУ | ||
| Способ передачи сигнала | Проводная передача сигналов | ||
|
Датчик |
RP3 | ||
| Совместимые интерфейсы | TSI 2 или TSI 2-C | ||
|
Кабель (к интерфейсу) |
Характеристики | Ø5,9 мм, 5-жильный экранированный кабель, каждая жила (к-во проводов х диаметр): 42 × 0,1 мм | Ø4,0 мм, двухжильный экранированный кабель; каждая жила (к-во проводов х диаметр): 7 × 0,2 мм |
| Длина | 2 м, 5 м, 10 м | 7м | |
| Направление измерений | ±X, ±Y | ||
| Стандартная повторяемость позиционирования |
5,00 мкм (2σ) X/Z (руки для станков с патронами диаметром от 6 до 15 дюймов) 8,00 мкм (2σ) X/Z (руки для станков с патронами диаметром от 18 до 24 дюймов) |
||
| Угол качания руки | 90°/91° (если корпус датчика Renishaw не используется, то максимальный угол качания руки составляет 91°) | ||
| Класс защиты | IPX8 (EN/IEC 60529) | ||
| Монтаж | Болты M8, 3 шт. | ||
| Рабочая температура | От +5 °C до +60 °C | ||
При следующих условиях:
- Длина щупа: 22 мм
- Скорость перемещения щупа: 36 мм/мин
- Усилие срабатывания: заводская настройка
Оставьте заявку
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!