

Измерительная рука

Англия
- Проводим пусконаладочные работы
- Гарантия 12 месяцев
- Новое оборудование от производителя
- Свой склад в Перми
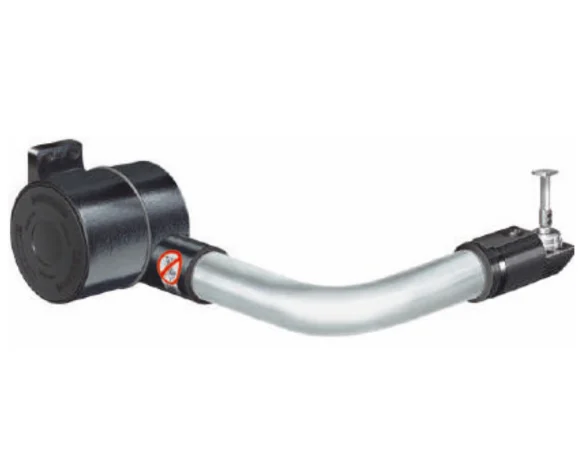
Renishaw HPMA — моторизованная высокоточная рука для автоматической наладки инструмента и обнаружения его поломки непосредственно на токарном станке с ЧПУ.
Система постоянно установлена на станке и управляется автоматически от ЧПУ. По команде программы рука поворачивается из парковочного положения в рабочую зону, выполняется контактное измерение инструмента, после чего HPMA автоматически возвращается в безопасное положение.
Автоматическая наладка инструмента без участия оператора
В отличие от ручных систем HPRA и HPPA, модель HPMA оснащена электроприводом поворота руки. Это позволяет включать операции наладки инструмента непосредственно в управляющую программу станка.
Система может использоваться не только при первоначальной наладке, но и в автоматических циклах между операциями обработки — например, для контроля инструмента или обнаружения его поломки.
Как работает Renishaw HPMA
1. Команда ЧПУ
Управляющая программа подает команду на перевод измерительной руки из парковочного положения в рабочее.
2. Моторизованный поворот
Электропривод автоматически поворачивает руку примерно на 90° и устанавливает датчик в измерительное положение.
3. Измерение инструмента
Инструмент подводится к контактному датчику RP3. Система определяет координаты режущей кромки или контролирует наличие инструмента.
4. Автоматический возврат
После завершения цикла рука автоматически возвращается в парковочное положение вне зоны обработки.
Время поворота — около 3 секунд
По актуальной спецификации Renishaw типовое время поворота руки HPMA составляет около 3 секунд в каждом направлении.
Это позволяет использовать систему непосредственно внутри автоматических производственных циклов без значительного увеличения вспомогательного времени. :contentReference[oaicite:1]{index=1}
Автоматическое обнаружение поломки инструмента
HPMA может применяться не только для первоначальной наладки, но и для автоматического контроля состояния инструмента.
Контрольный цикл может быть встроен в управляющую программу станка. Инструмент касается щупа в ожидаемой точке. Если сигнал не получен в заданном диапазоне координат, система управления может определить отсутствие или возможную поломку инструмента и остановить дальнейшую обработку.
Это особенно важно в серийном производстве, где поврежденный инструмент может привести к выпуску брака или повреждению последующих деталей.
Высокая повторяемость позиционирования
Поворотный механизм HPMA обеспечивает повторяемое возвращение измерительного датчика в рабочее положение.
| Исполнение | Повторяемость системы |
|---|---|
| Для станков с патронами 6–15" | 5 мкм, 2σ |
| Для станков с патронами 18–24" | 8 мкм, 2σ |
Значения относятся к повторяемости позиционирования по измерительным осям X/Y. Повторяемость по оси вращения руки отдельно не нормируется. :contentReference[oaicite:2]{index=2}
Контактный датчик Renishaw RP3
В HPMA используется контактный датчик Renishaw RP3. При касании инструмента со щупом датчик формирует сигнал срабатывания, который через интерфейс передается в систему ЧПУ.
Система предназначена для измерения инструмента и обнаружения его поломки на 2- и 3-координатных токарных станках с ЧПУ. :contentReference[oaicite:3]{index=3}
Какие задачи может выполнять HPMA
Автоматическая наладка
Определение фактического положения режущей кромки инструмента и автоматическое обновление инструментальных коррекций.
Контроль поломки
Проверка наличия инструмента между операциями обработки или после выполнения заданного количества деталей.
Контроль приводного инструмента
Возможна настройка вращающегося инструмента при использовании соответствующих циклов измерения.
Работа в автоматическом цикле
Перемещение руки и измерение могут быть встроены непосредственно в программу обработки.
До 90% быстрее ручной наладки
Renishaw указывает, что автоматизированная наладка инструмента с использованием измерительных систем этого типа может сократить время наладки до 90% относительно традиционных ручных методов.
Кроме сокращения вспомогательного времени, автоматическое измерение снижает объем ручного ввода данных и вероятность ошибки оператора при задании инструментальных коррекций.
Оптимальна для серийного производства
HPMA особенно эффективна на станках, работающих в автоматическом или серийном режиме, где требуется регулярно контролировать состояние инструмента.
- серийное и крупносерийное производство;
- частая смена инструмента;
- многооперационная токарная обработка;
- автоматические производственные циклы;
- безлюдные и малолюдные смены;
- обработка дорогостоящих деталей, где критично своевременно обнаружить повреждение инструмента.
Моторизованный поворот на 90°
Рабочий ход руки выполняется электроприводом. Номинальный угол поворота составляет 90°. При определенных вариантах установки без штатного защитного кармана максимально возможный угол может достигать 91°.
После завершения измерения рука автоматически возвращается в парковочное положение. :contentReference[oaicite:4]{index=4}
Интерфейс TSI 3 / TSI 3-C
Для взаимодействия HPMA с системой ЧПУ используются интерфейсы Renishaw TSI 3 или TSI 3-C.
Интерфейс обеспечивает передачу сигналов датчика и управление моторизованным механизмом руки. Передача сигнала между рукой и интерфейсом — проводная. :contentReference[oaicite:5]{index=5}
Защита для работы внутри станка
HPMA имеет степень защиты IPX6 и IPX8 по BS EN 60529 и рассчитана на работу в условиях воздействия СОЖ и загрязнений, характерных для токарной обработки.
Диапазон рабочей температуры составляет от +5 до +55 °C. :contentReference[oaicite:6]{index=6}
Защита щупа
Для уменьшения риска повреждения датчика при чрезмерном перебеге применяется ломкий предохранительный элемент щупа.
При механической перегрузке он рассчитан на разрушение раньше более дорогостоящих элементов измерительной системы.
Светодиодная индикация
Двухцветный светодиод обеспечивает визуальный контроль состояния датчика. Это упрощает диагностику системы при наладке, обслуживании и проверке работы измерительного цикла.
Щупы Renishaw M4
Датчик RP3 использует крепление щупа с резьбой M4. Это позволяет применять различные совместимые щупы Renishaw в зависимости от геометрии инструмента и выбранного измерительного цикла.
Для работы по дополнительной оси производитель также предусматривает специальные многосторонние варианты щупов.
Размерные исполнения
HPMA выпускается в нескольких конфигурациях для токарных станков разных размеров. При подборе учитываются диаметр патрона, положение инструментальной револьверной головки и геометрия рабочей зоны.
| Размер оснастки | Высота щупа S |
|---|---|
| 16 мм | 35,7 мм |
| 20 мм | 41 мм |
| 25 мм | 51 мм |
| 32 мм | 56 мм |
| 40 мм | 61 мм |
| 50 мм | 71 мм |
Эти значения корректнее рассматривать как размерные конфигурации системы, а не как ограничение по диаметру или размеру измеряемого инструмента.
Основные характеристики Renishaw HPMA
| Тип системы | моторизованная рука наладки инструмента |
| Назначение | измерение инструмента и обнаружение его поломки |
| Применение | 2- и 3-координатные токарные станки с ЧПУ |
| Датчик | Renishaw RP3 |
| Передача сигнала | проводная |
| Совместимый интерфейс | TSI 3 / TSI 3-C |
| Привод руки | электромеханический, моторизованный |
| Типовое время поворота | около 3 с в каждом направлении |
| Угол поворота | 90° |
| Повторяемость, патроны 6–15" | 5 мкм, 2σ |
| Повторяемость, патроны 18–24" | 8 мкм, 2σ |
| Направления измерения | ±X, ±Y, +Z |
| Степень защиты | IPX6 / IPX8 |
| Рабочая температура | +5...+55 °C |
| Масса | около 5 кг |
| Крепление щупа | M4 |
Когда стоит выбирать HPMA
- нужно полностью автоматизировать наладку инструмента;
- требуется обнаружение поломки инструмента внутри производственного цикла;
- станок работает серийно или в автоматическом режиме;
- важно сократить ручное вмешательство оператора;
- необходимо регулярно проверять инструмент между операциями;
- требуется интеграция измерений непосредственно в программу ЧПУ.
HPRA, HPPA и HPMA — какую систему выбрать
| Параметр | HPRA | HPPA | HPMA |
|---|---|---|---|
| Конструкция | съемная | ручная откидная | моторизованная |
| Перевод в рабочее положение | вручную устанавливается | вручную поворачивается | автоматически |
| Автоматическая наладка | нет | нет | да |
| Автоматический контроль поломки | нет | нет | да |
| Оптимальное применение | гибкость и съемная система | быстрая ручная наладка | серийная автоматизированная обработка |
В сравнительной линейке Renishaw именно HPMA позиционируется как решение для автоматизации наладки инструмента и обнаружения его поломки в высокопроизводительном производстве. :contentReference[oaicite:7]{index=7}
Частые вопросы о Renishaw HPMA
Что такое Renishaw HPMA?
HPMA — моторизованная измерительная рука для автоматической наладки инструмента и обнаружения его поломки на токарных станках с ЧПУ.
Сколько времени занимает перевод руки в рабочее положение?
Согласно актуальной спецификации Renishaw, типовое время поворота составляет около 3 секунд в каждом направлении.
Может ли HPMA автоматически обнаруживать поломку инструмента?
Да. Контроль наличия или поломки инструмента является одной из основных задач HPMA и может быть встроен непосредственно в управляющую программу станка.
Какая повторяемость у HPMA?
Типичная повторяемость составляет 5 мкм 2σ для исполнений под патроны 6–15 дюймов и 8 мкм 2σ для исполнений под патроны 18–24 дюйма.
Какой датчик используется в HPMA?
Система комплектуется контактным датчиком Renishaw RP3.
Чем HPMA отличается от HPPA?
HPPA переводится в рабочее положение вручную оператором. HPMA оснащена электроприводом и управляется автоматически от ЧПУ, поэтому может работать внутри полностью автоматического измерительного цикла.
Подходит ли HPMA для безлюдной работы?
HPMA может использоваться как элемент автоматизированного технологического процесса, включая автоматическую наладку и контроль поломки инструмента. Возможность полностью безлюдной работы зависит также от станка, ЧПУ, управляющих циклов и общей автоматизации производства.
| Технические характеристики: | |||
| Исполнение | Стандартный выход кабеля «в станок» | Стандартный выход кабеля сбоку | |
| Основное назначение | Измерение размеров инструмента и обнаружение его поломки на двух- и трехкоординатных токарных станках с ЧПУ | ||
| Способ передачи сигнала | Проводная передача сигналов | ||
| Датчик | RP3 | ||
| Совместимые интерфейсы | TSI 3 или TSI 3-C | ||
|
Кабель (к интерфейсу) |
Характеристики | Ø6,0 мм, 5-жильный экранированный кабель, каждая жила (к-во проводов х диаметр): 42 × 0,1 мм | Ø4,35 мм, 4-жильный экранированный кабель, каждая жила (к-во проводов х диаметр): 7 × 0,2 мм |
| Длина | 2 м, 5 м, 10 м | 7м | |
| Стандартная повторяемость позиционирования | 5,00 мкм (2σ) X/Z (руки для станков с патронами диаметром от 6 до 15 дюймов) 8,00 мкм (2σ) X/Z (руки для станков с патронами диаметром от 18 до 24 дюймов) | ||
| Угол качания руки | 90°/91° (если корпус датчика Renishaw не используется, то максимальный угол качания руки составляет 91°) | ||
| Класс защиты | IPX8 (EN/IEC 60529) | ||
| Монтаж | Болты M8, 3 шт. | ||
| Рабочая температура | От +5 °C до +60 °C | ||
При следующих условиях:
- Длина щупа: 22 мм
- Скорость перемещения щупа: 36 мм/мин
- Усилие срабатывания: заводская настройка
Оставьте заявку
Перезвоним в течение рабочего дня. Обсудим задачи, найдем оптимальное решение и запланируем работы.
Будем на связи!